

Om ditt mål är en 500 g/m² nålstansad geotextil, kommer en termobunden linje byggd för 80 g/m² vadd inte att göra det ekonomiskt. Välj tillverkningsprocessen för fiberduk från den färdiga produkten baklänges: fibertyp, vikt, bredd, bindningsmetod, hastighet och kvalitetstolerans. Att jämföra maskinpriser först är det vanliga misstaget. En säkrare sekvens är: definiera tygspecifikationen, matcha processvägen, dimensionera linjen och begär sedan offerter.
Den här guiden täcker rutter för nålstansning, termiskt bundna, airlaid och spunbond. Den visar var kostnad och risk vanligtvis dyker upp. Om du redan känner till din slutanvändning, börja med jämförelsetabellen.
Börja med specifikationen för färdigt tyg
Skriv ner sex siffror: fibertyp, blandningsförhållande, målvikt (g/m²), bredd (mm), linjehastighet (m/min) och bindningsmetod. Lägg till de kritiska toleranserna: tjocklek, draghållfasthet i maskin- och tvärriktningar, töjning, luftpermeabilitet och krympning. En geotextil kan acceptera 10 % viktvariation; en medicinsk våtservett eller bilinredning kanske inte.
Slutsats: välj den process som uppfyller den strängaste kritiska specifikationen. Om draghållfastheten i tvärriktningen är kritisk betyder korslappning och nåldensitet mer än maximal hastighet. Om mjukhet och bulk är kritiska kan termisk bindning överträffa tung nålning.
Jämför de viktigaste nonwovenprocessrutterna
Använd den här tabellen för att eliminera rutter som inte kan nå din produkt. Det är ett filter, inte ett maskincitat.
| Processväg | Typiska fibrer | Webbbildning | Bindningsmetod | Vanliga produkter | Huvudbegränsning |
|---|---|---|---|---|---|
| Kardad nålstans | PET, PP, ull, jute, återvunna fibrer | Kardning och korslapping | Mekanisk nålstansning | Geotextilier, filt, mattunderlag, bilinredning, rengöringsduk | Kraftig nålning kan minska mjukheten och luftgenomsläppligheten |
| Termiskt bunden | Tvåkomponent PET/PP, blandade fibrer | Kardning och korslapping | Varmluftsugn eller kalander | Vadd, stoppning, isolering, hygienlager | Fiber måste innehålla en termisk bindemedelskomponent |
| Airlaid | Massa, korta fibrer, återvunnet avfall | Luft bildas | Latex, termisk eller nålstans | Avfallsfilt, absorberande kuddar, filtrering | Luftflöde och dammkontroll ger komplexiteten |
| Spunbond eller smältblåst | Polymerflis, främst PP | Direkt extrudering | Termisk kalender eller självbindande | Medicinsk tyg, hygien, filtrering | Beroende av polymerkvalitet och hög kapitaltillgång |
Om din produkt är hållbar filt för vägar, möbler eller bilar, är nålstans vanligtvis den första vägen att undersöka. Om din produkt är mjuk vadd för sängkläder eller kläder, förtjänar termisk bindning en närmare titt. Om du bearbetar återvunna fibrer eller avfallsfibrer kan airlaid minska kraven på fiberlängd, men det kräver stark damm- och luftflödeskontroll.
Matcha fiberberedning till processen
Fibervalet avgör vad linjen måste göra innan webbbildning. Långa stapelfibrer behöver försiktigt öppnas och blandas för att undvika brott. Korta och återvunna fibrer behöver mer aggressiv öppning. Om blandningsförhållandet varierar med mer än 2-3 % avviker vikt och styrka. Fiberpreparering sätter stabiliteten i hela processen.
En stor kammarblandare blandar flera fibrer i satser; en fiberblandningsmaskin jämnar ut förhållandet före kardning. För bakgrund, läs den här guiden till nonwoven storkammare mixermaskin .
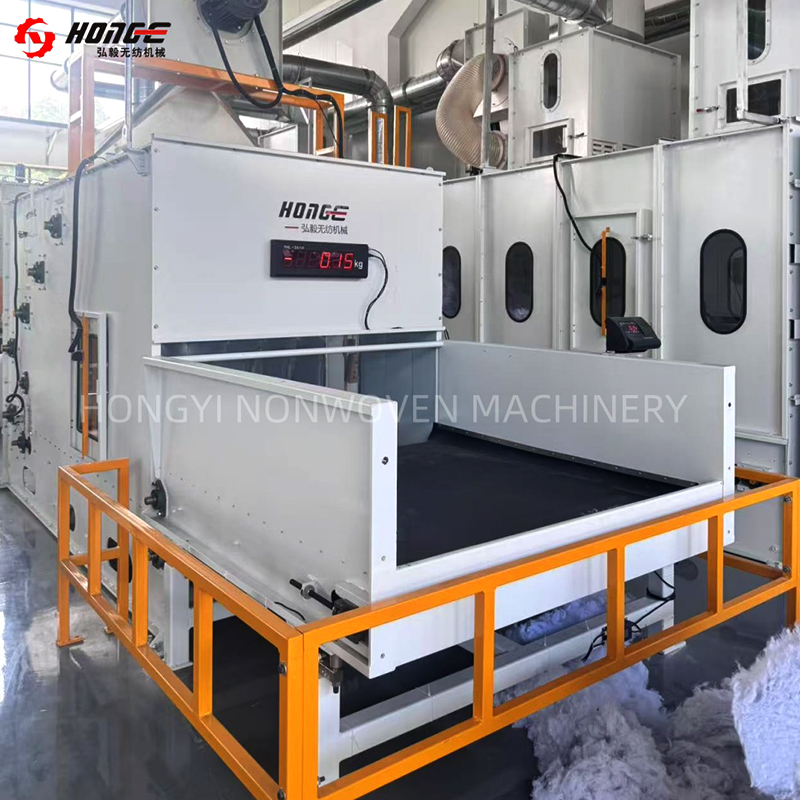 HYHM fiberblandningsmaskin för ovävd öppning och blandning Den föröppnar balade fibrer och väger dem proportionellt före kardning, vilket bidrar till jämna blandningsförhållanden efter kammarblandning. Visa produkt →
Be leverantören att prova din faktiska balblandning, inte ett standardprov av nyfiber. Fiberlängdsfördelning, fukt och oljefinish ändrar kortets beteende.
Välj Webbbildning och sammanbindning
Kardning ger en tunn bana med fibrer mestadels inriktade i maskinriktningen. Tvärlappning viker banan för att bygga upp vikt och styrka i tvärriktningen. Nålstansning trasslar ihop fibrerna mekaniskt. Högre nåltäthet ökar styrkan men sänker vanligtvis luftgenomsläppligheten och mjukheten. Den rätta balansen kommer från en provmatris.
För nålstansningslinjer, kontrollera banvikt per lager, antal varv och stansningsfrekvens. Dålig varvkontroll skapar tjocka och tunna band som blir svaga punkter. För termiskt bundna linjer styr ugnstemperatur, lufthastighet och uppehållstid bindningen.
 HYPW Cross Lapper för jämn nonwoven-webbformation Den viker och lägger kardade vävar jämnt till målvikt och tjocklek innan nålstansning eller termisk limning, vilket stöder enhetlig varvkontroll. Visa produkt →
Be om ett processfönster, inte en inställning. Till exempel 200-600 g/m² vid 2-8 m/min med 80-250 stämplingar/cm². Ett smalt fönster innebär mindre flexibilitet; ett brett fönster kräver kvalitetskontroller i båda ändar.
Ställ in kapacitet, bredd och hastighet före pris
Kapacitet är inte enbart linjehastighet. Använd denna grova formel:
- Årlig effekt (kg) = vikt (g/m²) × bredd (m) × hastighet (m/min) × 60 × drifttimmar × effektivitet.
- Dividera gram med 1 000 för att få kilo.
- Använd 70-85 % verkningsgrad för en ny linje, inte det teoretiska maxvärdet.
För 1 200 ton per år av 300 g/m² filt vid 2,5 m bredd krävs ca 5,6 m/min för 6 000 timmar vid 80 % verkningsgrad. En maskin som endast når hastighet på lätt tyg kommer inte att nå målet på tungt tyg. Bredden spelar också roll: om slutprodukten behöver 3,2 m efter krympning kan en 2,5 m lina inte leverera.
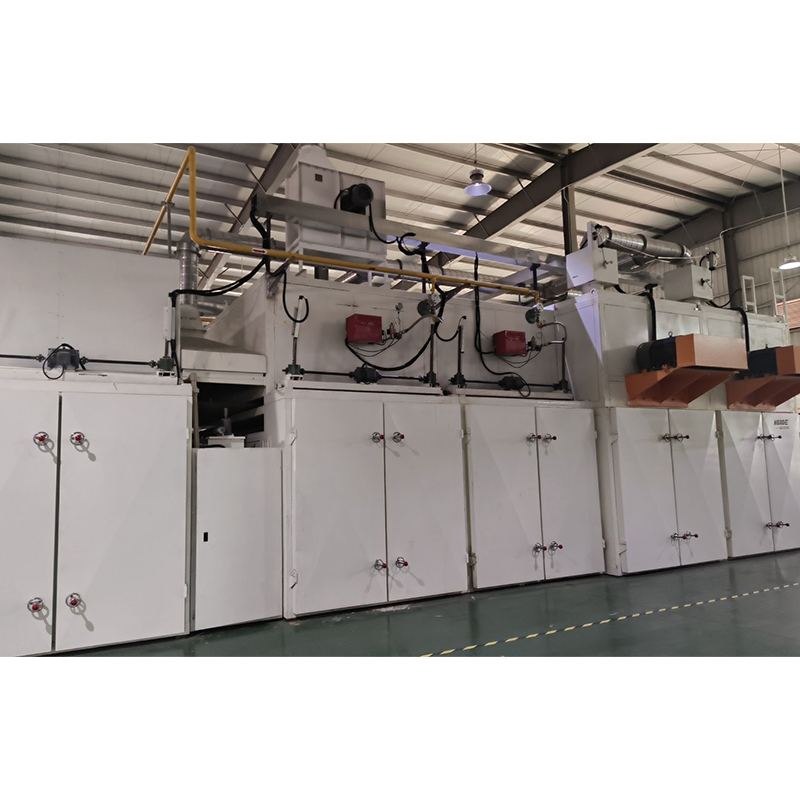 HYHX nonwoven tygugn för termisk bindning och värmeinställning Termiskt binder korsöverlappade banor genom varmluftspenetration, vilket ger tjock värmebindande vadd; arbetsbredd upp till 5000 mm och värmeinställning upp till 220°C. Visa produkt →
Trimavfall och kantkvalitet hör med i beräkningen. Förkantskärning och pålitlig lindning kan återvinna viss förlust, särskilt på tjock filt.
Granska kvalitetskontroll och acceptanstest
Kom överens om acceptansprov innan du skriver under. För nålstansat tyg, testvikt, tjocklek, draghållfasthet i båda riktningarna, töjning och luftpermeabilitet. För termiskt bundet tyg, lägg till krympning, delaminering och ytjämnhet. För luftlagd avfallsfilt, kontrollera densitetsvariation och damm.
Använd en provtagningsplan, inte ett slutprov. Ta tre prover per skift under de första 72 timmarna, sedan ett per skift efter stabil produktion. Om kontraktet säger ±5 % vikt, fråga hur linjen håller det målet när fiberfuktigheten ändras.
Använd en enkel kostnadskontroll
Inköpspriset är bara en del av livstidskostnaden. Tabellen nedan är illustrativ, men fiber och energi dominerar vanligtvis. Arbete och underhåll är beroende av automatisering och lokala löner.
När du jämför offerter, fråga efter ansluten last, tryckluftsbehov och reservdelsförbrukning. En linje med lägre energi per kilo kan kosta mer i förväg och mindre över tre år. Fråga också efter automatiseringsomfång: automatisk dosering, spänningskontroll och receptlagring minskar spill och operatörsfel.
Kör en småskalig provversion innan du fullföljer
Ett test är det billigaste sättet att minska risken. Kör din fiber, målvikt och bredd i låg, medel och hög hastighet. Registrera inställningar och testresultat. Målet är att hitta det stabila fönstret, inte att bevisa att maskinen kan köra.
Typiskt resultat: medelhastigheter håller vikten och draghållfastheten bäst. Toppfart kan ge bra vikt men svag tvärriktningsstyrka. Lägsta hastighet kan övernåla nätet. Använd provdata för att ställa in garanterad prestanda, inte den maximala hastigheten i broschyren.
Vanliga misstag när man väljer en process
- Välj efter pris innan du definierar tygspecifikationen.
- Använda nyfibertestdata för ett återvunnet fiberprojekt.
- Ignorera tvärriktningshållfasthet när balanserad draghållfasthet krävs.
- Accepterar ett hastighetsnummer utan vikt och bredd.
- Att glömma energi, tryckluft och reservdelar i livstidskostnad.
- Lämna acceptansprov utanför kontraktet.
FAQ
Vilken är den bästa produktionsprocessen för nonwoven för filt?
För hållbar filt är kardad nålstans vanligtvis den bästa utgångspunkten. Den hanterar PET, ull, jute och återvunna blandningar och kan nå tunga vikter. Termisk bindning är bättre när mjukhet och bulk är mer än mekanisk styrka.
Hur väljer jag mellan nålstansning och termisk bindning?
Fråga om fibern kan bindas med värme och om produkten behöver hög draghållfasthet eller hög luftighet. Nålstans ger mekanisk styrka och hållbarhet. Termisk bindning ger mjukhet och stabil tjocklek men behöver en termisk bindefiber.
Kan en linje producera flera nonwoven-produkter?
Ja, inom gränserna. En linje kan köra en rad vikter och blandningar om kortet, tvärlappen och bindningssektionen är dimensionerade för de tyngsta och lättaste produkterna. Testa processfönstret; anta det inte.
Vad ska jag inkludera i en begäran om leverantörsprov?
Tillhandahåll fibertyp, blandningsförhållande, målvikt, bredd, erforderlig draghållfasthet och töjning samt slutlig applicering. Be om testresultat i tre hastigheter och ett skriftligt processfönster.
Det pålitliga sättet att välja en tillverkningsprocess för fiberduk är att börja med tyget, filtrera processvägen, dimensionera linjen med verklig kapacitetsmatematik och verifiera med ett försök. Priset kommer efter dessa steg.
För nålstansning, termisk limning eller luftlagd avfallsfilt, jämför hela utrustningskedjan från öppning och blandning till lindning och skärning. Lär dig mer om icke-vävda maskinlösningar och definiera specifikationen innan du begär en slutlig offert.


