

En 200 g/m² nålstansad geotextil av polypropen ser ut som en tät filt. Den har inga varpgarn och inga inslagsgarner. Dess styrka kommer från tusentals hullingförsedda nålar som drar fibrer genom en vadd tills de trasslar in sig. Det korta svaret på hur nonwoven geotextil tillverkas är detta: stapelfibrer öppnas, blandas, kardas till en bana, korslappas till en vadd, binds mekaniskt eller termiskt och lindas till en rulle. Nålstansade geotextilier, arbetshästen för separation, filtrering och dränering, förlitar sig huvudsakligen på mekanisk bindning.
Den distinktionen är viktig i inköpsstadiet. Om du anger en ovävd geotextil enbart efter massa per ytenhet kan du missa variablerna som avgör om rullen presterar i fält: fiberblandning, vävens jämnhet, nåldensitet och värmehärdningsförhållanden. Tillverkningsvägen förklarar varför två rullar med samma etikett på 200 g/m² kan bete sig olika.
Kärnsvaret: Fyra stadier, inte en vävväv
Nonwoven geotextilproduktion följer fyra breda steg. Varje steg kan köras som en separat maskin eller kopplas till en kontinuerlig linje.
- Webbbildning: fibrer öppnas, blandas, kardas och korslappas till en enhetlig vadd.
- Webbbindning: vadden är nålad, värmebondad eller kemiskt bunden för att låsa ihop fibrerna.
- Efterbehandling: tyget kan vara värmehärdat, kalandrerat, slitsat eller ytbehandlat.
- Upplindning och inspektion: den färdiga geotextilen lindas, testas och packas.
Nålstansning dominerar många geotextilkvaliteter eftersom det skapar en tjock, porös struktur med god permittivitet och punkteringsmotstånd. Processen väver inte; det trasslar in sig.
Steg 1: Öppna och blanda fiberbalarna
De flesta nålstansade geotextilier börjar med polypropen eller polyesterstapelfiber. Fibern kommer i komprimerade balar. En balöppnare bryter balarna till tofsar. Öppningsmaskiner separerar sedan dessa tofsar så att fibrerna kan blandas konsekvent med tillsatser, färgämnen eller återvunnen fiber. Blandning är där receptet ställs in. En 70/30 jungfru-till-återvunnen blandning måste till exempel kontrolleras efter vikt, inte efter ögat, annars kommer den färdiga rullen att variera i styrka och porstorlek.
Stora satsblandare är vanliga på geotextillinjer eftersom de dämpar små vägningsfel. Om ditt blandningsförhållande avviker kan du senare se det som svaga punkter, inkonsekvent tjocklek eller filtreringshål. Artikeln om hur en fiberblandningsmaskin fungerar förklarar den mekaniska sidan mer i detalj.
Fukt spelar också roll. Fuktiga fibrer kan överbrygga i rännan, medan alltför torr fiber kan generera statisk elektricitet och flyga. Operatörer balanserar vanligtvis öppningsintensitet mot fiberskador: för lite öppning lämnar klumpar, för mycket skapar korta fibrer och damm.
Steg 2: Kardning, korslappning och webblikhet
Den öppnade blandningen matas till en kardmaskin. Kardningstråd öppnar tofsarna till individuella fibrer, riktar in dem något i maskinriktningen och bildar en tunn bana. Vid det här laget är nätet känsligt. En överlappning viker sedan banan fram och tillbaka på en transportör för att bygga en tjockare vadd. Antalet veck, leveranshastigheten och dragförhållandet bestämmer vaddens vikt och bredd.
Det är här massan per ytenhet verkligen görs. Om kortets matning varierar kan korslappen inte korrigera det. Om överlappsbältets spänning är ojämn kan vadden vara tyngre på ena kanten. Ett mål på 200 g/m² med en tolerans på ±5 % tillåter en svängning på 10 g/m² över rullen; stramare projekt kan kräva ±2% till ±3%. Den skillnaden är ofta synlig i filtreringsprestanda och sömstyrka.
Illustrativa användningsområden. Slutlig specifikation beror på fibertyp, nåldensitet och projektdesign.
Steg 3: Nålstansning: Hur tyget får sin styrka
Vadden går in i en nålstansmaskin. Tusentals hullingförsedda nålar är monterade på nålbrädor. När brädorna rör sig upp och ner penetrerar nålarna vadden och hullingarna bär fibertossar från den övre ytan till botten, och vice versa. Resultatet är en tredimensionell fiberintrassling snarare än en vävd struktur. Detta är steget som ger ovävd geotextil dess draghållfasthet, punkteringsmotstånd och dimensionsstabilitet.
Viktiga inställningar inkluderar nålmått, hullingform, penetrationsdjup, nåldensitet och slag per minut. En vanlig justering är nåltäthet: för få stansar lämnar ett löst, luddigt tyg med låg styrka; för många stansar kan skada fibrer, skapa hål och minska töjningen. För en given geotextilkvalitet ställs vanligtvis nålmönstret och linjehastigheten in från ett prov som har klarat drag-, punkterings- och permeabilitetstester.
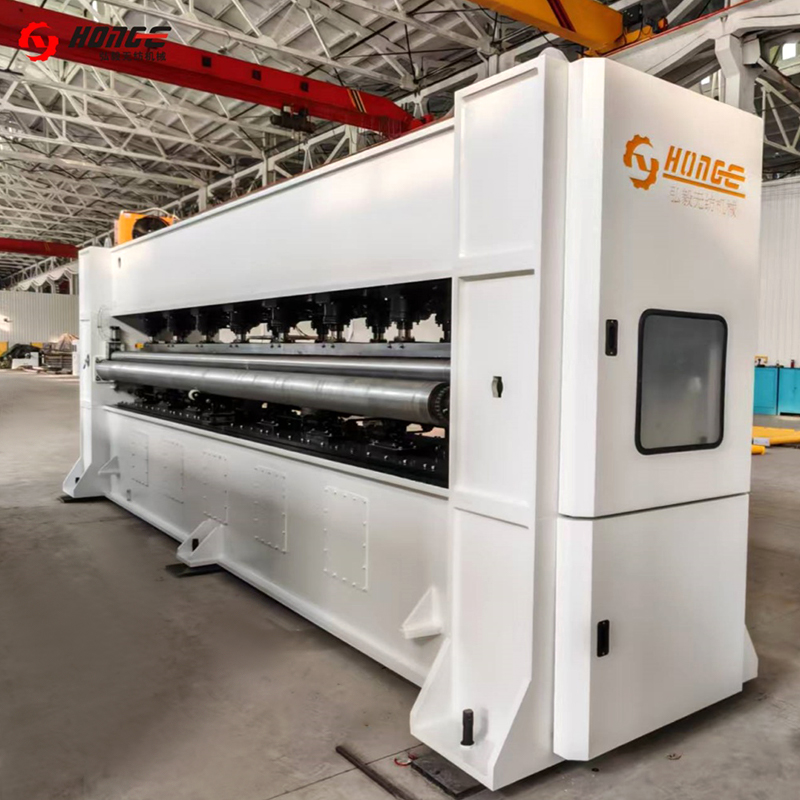 HYZC nålstansmaskin Denna fiberduksmaskin används för förstärkning och ytbehandling av fibertygen. Vi kan tillverka ett komplett sortiment av nålvävstolar för att tillfredsställa kravet... Visa produkt →
Nålstansning påverkar också porstorleken. Ju mer fibrerna är intrasslade, desto mindre tenderar den skenbara öppningsstorleken att bli, även om fiberfinhet och vaddvikt fortfarande dominerar. Det är därför två nålade geotextiler med samma polymer kan ha olika filtreringsbeteende.
Steg 4: Efterbehandling, värmeinställning och lindning
Efter nålning kan tyget passera genom en värmehärdande ugn eller kalander. Värmeinställning kan stabilisera dimensioner, minska krympning och ändra ytjämnheten. För geotextilier som används i utsatta applikationer tillsätts UV-stabilisatorer vanligtvis i fiber- eller blandningsstadiet istället för att sprutas på senare. Klyvning och kantklippning följer, sedan lindas tyget till rullar med kontrollerad spänning.
Lindning ser enkel ut, men det skapar sina egna kvalitetsrisker. Om spänningen är för låg kan rullen teleskoperas under transport. Om spänningen är för hög kan tyget sträckas och förlora sin specificerade töjning. Rulldiameter, kärnstorlek och skarvningsmetod bör överenskommas före leverans, särskilt för projekt som kräver kontinuerlig installation.
Kvalitetsvariabler som förändrar den färdiga geotextilen
Tabellen nedan kopplar varje produktionssteg till den variabel som oftast avgör om den färdiga rullen uppfyller specifikationen.
| Scen | Huvudstyrning | Typiskt mål | Risk om den ignoreras |
|---|---|---|---|
| Fiberöppning och blandning | Blandningsförhållande, öppningsgrad, fukt | ±1 % till ±2 viktprocent för kritiska blandningar | Variabel styrka, färg och porstorlek |
| Kardning | Webbensjämnhet, fiberorientering | ±3 % till ±5 % massvariation | Tunna fläckar och filtreringshål |
| Korslappande | Slagvikt, bredd, antal veck | ±2 % till ±3 % massa per ytenhet | Tunga kanter och ojämna rullar |
| Nålstansning | Nåldensitet, djup, nåltyp | Applikationsspecifik; bekräfta med prov | Låg draghållfasthet eller fiberskada |
| Värmeinställning och lindning | Temperatur, spänning, rulldiameter | ±2°C och ±2% spänning där specificerats | Krympande, sträckande eller teleskoperande rullar |
Hur processen skalar från prov till produktionslinje
Ett laboratorieprov kan göras på en liten kort- och nålstansenhet, men produktionen kräver matchade hastigheter och spänningar över linjen. Öppnings-, blandnings-, kardnings-, korslappnings- och nålstansningsstegen måste dimensioneras så att kortet kan mata korslappen utan att svälta den och nålvävstolen kan löpa med den erforderliga densiteten utan att överbelasta fibrerna.
Det är här val av utrustning blir en processfråga, inte bara en maskinfråga. En 200 g/m² filtreringsgeotextil kan behöva tajtare banjämnhet än en 500 g/m² förstärkningsfilt. En linje som kör båda graderna behöver justerbara dragförhållanden, nålbrädemönster och lindningsspänning. Changshu Hongyi Nonwoven Machinery har levererat ovävd produktionsutrustning i mer än 20 år, inklusive öppnings- och blandningsmaskiner, kardmaskiner, korslappar, nålstansmaskiner och kompletta nålstansade filt- och geotextillinjer. Du kan granska det bredare nonwoven produktionsutrustning sortiment om du jämför enstaka maskiner med en hel linje.
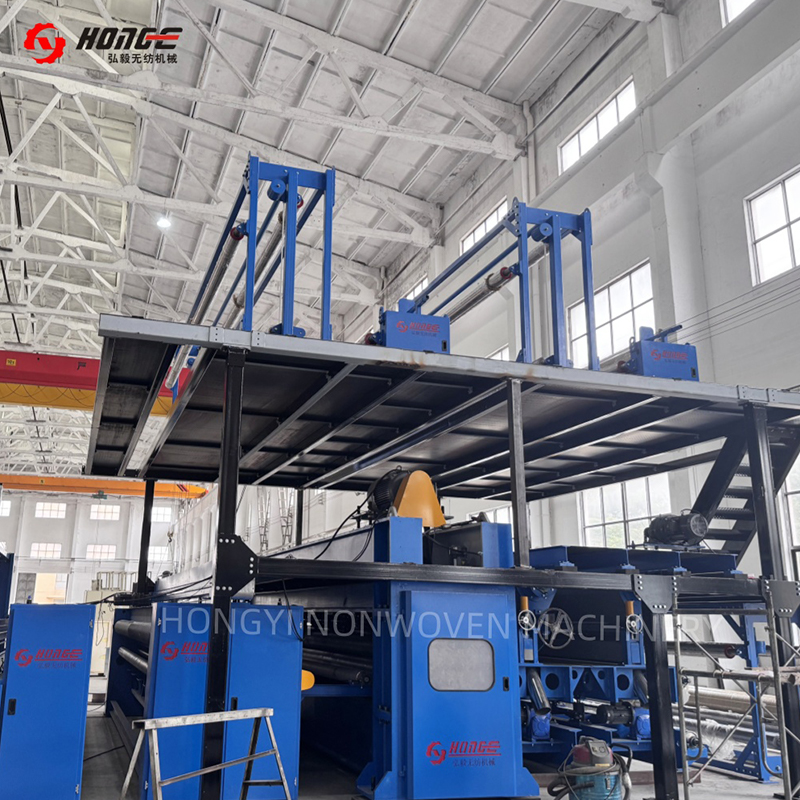 HYL nålstansfilt produktionslinje Denna produktionslinje för nålstansfilt används för att tillverka hållbara och mångsidiga nonwoven-tyger för applikationer inom bilindustrin, filtrering, geotextilier, isolering... Visa produkt →
FAQ: Hur nonwoven geotextil tillverkas
Är nonwoven geotextil gjord av återvunnen plast?
Ja. Återvunnen polypropen och polyester kan användas, men insatsen måste vara sorterad och konsekvent. Variation i smältflöde eller fiberlängd kan ändra nålningsbeteende och slutlig styrka.
Vad är skillnaden mellan nålstansad och värmebunden geotextil?
Nålstansad geotextil är bunden genom mekanisk intrassling, så den är vanligtvis tjockare och mer porös. Värmebunden geotextil använder termisk fusion, vilket kan ge ett tunnare, starkare tyg med olika filtreringsegenskaper.
Hur många nålar använder en nålstansmaskin?
En nålbräda rymmer tusentals nålar. Den viktiga siffran är inte enbart det totala antalet utan nåldensitet per ytenhet, penetrationsdjup och slag per minut.
Kan samma linje göra olika geotextilvikter?
Ja. Operatörer ändrar fibermatningshastighet, antal korslappar, nåltäthet och linjehastighet. Varje förändring bör valideras med massa per ytenhet, drag-, punkterings- och permeabilitetstester.
Hur nonwoven geotextil tillverkas beror på en princip: bilda en enhetlig fiberbana och trassla in den till ett stabilt tyg. Fiberval anger kemikalie- och UV-baslinjen. Kardning och korslapping bestämmer vikten och jämnheten. Nålstansning ställer in styrkan och porstrukturen. Finishing och lindning skyddar dessa egenskaper genom installation. Om du anger en geotextillinje, jämför processfönstret i varje steg, inte bara maskinens namnskylt.


