

Om du söker "nålstansning" på nätet kommer de flesta resultat att visa hantverkshandledningar för broderi med handstansning. Det hantverket använder ett ihåligt verktyg för att trycka garn genom tyget och göra öglor. Den industriella nålstansningsprocessen är annorlunda: den använder hullingförsedda nålar för att mekaniskt låsa ihop lösa fibrer till ett slitstarkt nonwoventyg.
Här är det enkla svaret: nålstansning fungerar genom att upprepade gånger köra hullingförsedda nålar genom en fiberbana. Hullingarna fångar fibrer på vägen ut och drar in dem i banans tjocklek, vilket gör att fibrerna trasslar ihop sig och ger tyget styrka. Processen kräver inget bindemedel och ingen smältning, så det är ett av de mest direkta och ekonomiska sätten att tillverka nålad filt, geotextilier, bilinteriörmaterial och andra nonwovenprodukter.
Nålstansmaskin: Huvudkomponenter
En vanlig nålstansmaskin ser skrämmande ut, men arbetsprincipen är organiserad kring några få nyckelenheter.
- Matarrullar: De flyttar fiberbanan in i maskinen och styr dess linjära hastighet.
- Nålbalk och nålbräda: Brädan bär tusentals nålar och rör sig upp och ner med hög frekvens.
- Avisoleringsplatta: Den håller fast banan medan nålarna dras in, vilket förhindrar att fibrerna lyfts uppåt.
- Sängplatta: Det stödjer nätet vid penetration och begränsar hur djupt nålarna kan gå.
Varje slag av nålstrålen skapar tusentals penetreringspunkter över hela banans bredd. Skivan kan vara flera meter bred och innehålla mellan 2 000 och 8 000 nålar per meter, varför en enda nålenhet kan bearbeta en fiberbana i hastigheter på flera meter per minut. Nålstansmaskinen är hjärtat i denna process och förtjänar mest uppmärksamhet vid val av utrustning.
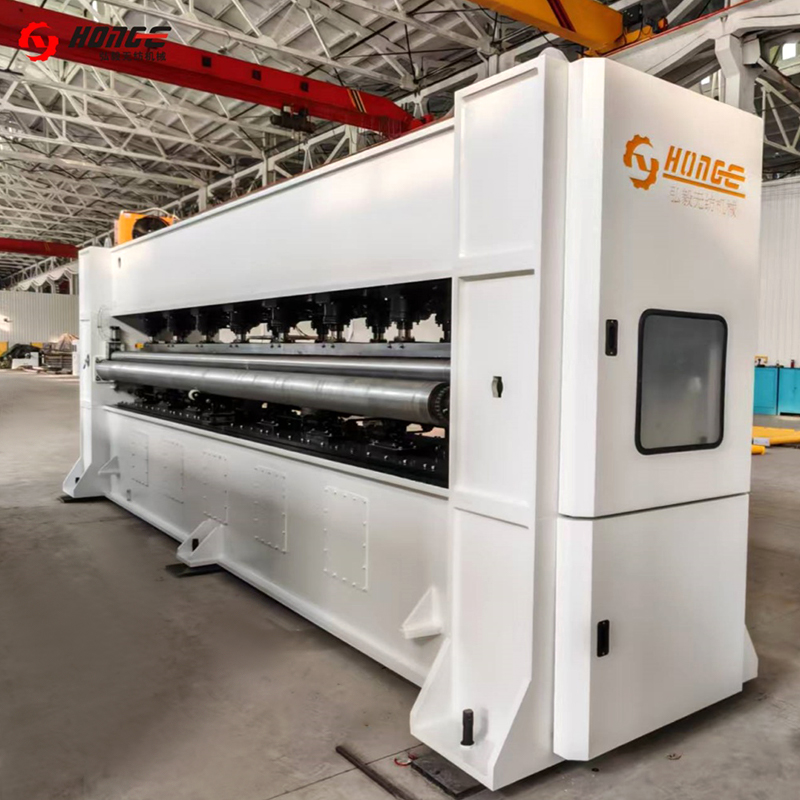 HYZC nålstansmaskin för ovävd förstärkning Denna nålvävstol erbjuder en bred arbetsbredd och flera skivkonfigurationer, vilket gör den till ett centralt val när du väljer utrustning för förstärkning och efterbehandling av fibertyg. Visa produkt →
The Needle: Vad hullingarna faktiskt gör
En nålstansnål är inte en slät synål. Dess skaft bär flera vassa hullingar med definierade skärvinklar. Antalet hullingar, formen på tvärsnittet och hullingens djup avgör hur mycket fiber som fångas upp under varje slag.
- Nålspetsen penetrerar fiberbanan.
- En hulling hakar fast ett litet knippe fibrer när nålen rör sig nedåt.
- När nålen dras tillbaka drar hullingen dessa fibrer från ytan mot mitten av banan.
- Tusentals upprepade penetrationer omvandlar gradvis den lösa banan till en kompakt, intrasslad struktur.
Om hullingen är för djup bryts fibrer; om det är för grunt fastnar få fibrer och tyget förblir svagt. Det är därför nålgeometri och slagjustering är viktigare än de flesta fiberduksköpare från början inser.
Viktiga nålstansningsparametrar och deras effekt
Maskinen ger rörelsen, men resultatet beror på parametrar som operatören kan justera.
| Parameter | Typiskt intervall | Effekt på webben |
|---|---|---|
| Stansdjup | 6–15 mm | Mer penetration ger starkare intrassling, men för mycket kan bryta fibrer och skapa synliga nålmärken. |
| Stämplingsfrekvens | 200–800 slag/min | Högre frekvens ökar uteffekten, men ökar ändå nålslitage och maskinvibrationer. |
| Nåltäthet på brädan | 2 000–8 000 nålar/m | Högre densitet skapar fler förankringspunkter, vilket gör tyget tätare och styvare. |
| Matningshastighet | 1–10 m/min | Lägre hastighet, med fast frekvens, innebär mer nålning per kvadratmeter och en starkare väv. |
Dessa siffror är inga fasta recept. Fibertyp, fiberfinhet, banvikt och den slutliga appliceringen kommer alla att ändra den idealiska inställningen. I praktiken bör en ny linje testas med små prover innan hela produktionskörningen.
Hur nålstansning passar in i en ovävd linje
För att svara "hur fungerar nålstansning" mer fullständigt, hjälper det att titta på hela produktionssekvensen:
- Öppna och blanda: Fiberbalar öppnas, blandas och rengörs till en enhetlig blandning. En bra fiberblandningsmaskin förbättrar webbens jämnhet från första början.
- Webbbildning: En kardmaskin eller airlay-maskin öppnar blandningen till en tunn, jämn bana.
- Korslappning: En tvärlapp viker banan fram och tillbaka för att bygga tjocklek och bredd.
- Pre-needling: Ett nålsteg med låg densitet håller ihop den tjocka banan så att den kan transporteras säkert.
- Huvudnålning: En eller flera nålzoner ger den slutliga styrkan och ytfinishen.
- Lindning och efterbehandling: Tyget lindas, skärs och vid behov passeras genom en ugn eller strykmaskin för värmeinställning.
De två första stegen styr enhetlighet; korslappning styr tjocklek och bredd; needling styr styrka och densitet. Linan är bara lika stabil som sin svagaste station, varför maskinvalet inte bör fokusera på enbart nålvävstolen.
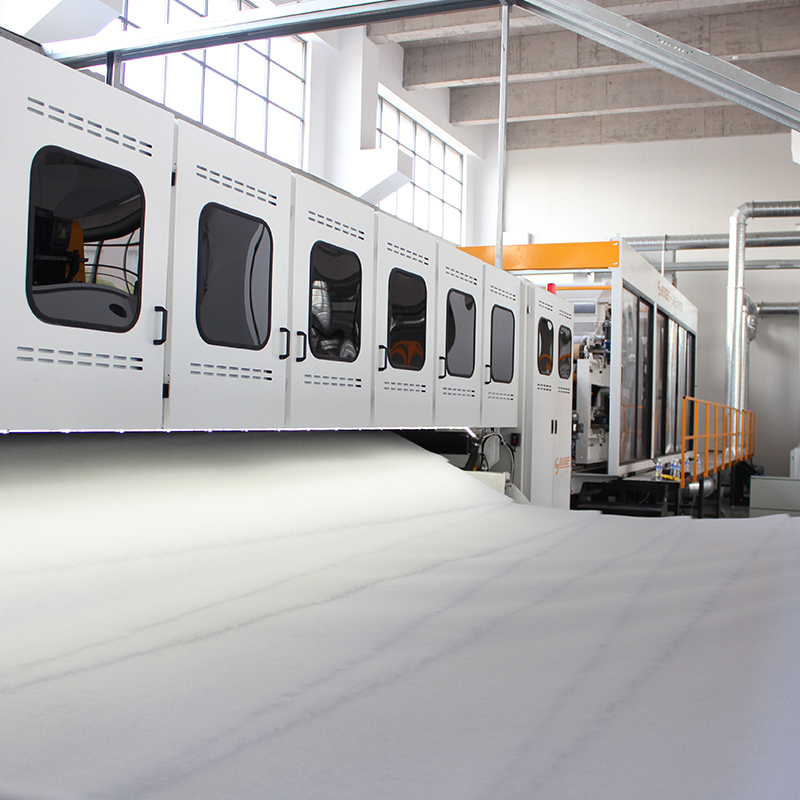 HYPW Cross Lapper för enhetlig fiberbattformation Denna höghastighetsöverlappning viker kardade banor jämnt för att kontrollera tjocklek och bredd, med servodrivningar och automatisk bredddetektering för att säkerställa stabil utmatning för nedströms limning. Visa produkt →
Vanliga applikationer och vad de betyder för maskinval
Nålstansning används i dussintals industrier. I våra produktionslinjesamtal är de vanligaste slutanvändningarna geotextilier, bilinteriördelar, filtreringsmedia, mattor och vadd. Till exempel behöver filtreringsmedia vanligtvis ett stort antal stansar per kvadratcentimeter för att bilda en slingrande porbana, medan mattunderlaget nålas lättare för att bibehålla flexibiliteten. Samma maskin kan täcka dessa produkter, men konfigurationen kommer att skilja sig i nåltyp, slaglängdsjustering och antal nålzoner.
Typisk nåltäthet efter applicering
Indikativ andel nålstansad nonwoven-slutanvändning
- Geotextilier 26%
- Fordon 22 %
- Filtrering 18%
- Matta 15%
- Övriga 19 %
Om du planerar en komplett synkroniserad linje är det mest praktiska sättet att börja att titta på en nålad filtproduktionslinje, som kombinerar öppnings-, blandnings-, kardnings-, korslappnings-, nålnings- och lindningssektionerna i en övervakad process. Layouten för varje station beror på den slutliga produktens bredd, vikt och utgångsmål.
 HYL nålstansfilt produktionslinje Denna kompletta synkroniserade linje kombinerar öppning, kardning, korslappning, nålning och lindning, och producerar nålstansad filt i bredder upp till 9000 mm för olika industriella applikationer. Visa produkt →
Vanliga frågor om nålstansning
Är industriell nålstansning detsamma som handstansning nålbroderi?
Nej. Punchnålbroderi är en hantverksprocess som skapar dekorativa öglor på tyg. Industriell nålstansning är en mekanisk bindningsprocess för produktion av nonwoven. De delar ett liknande namn, men utrustningen, skalan och slutprodukten är helt olika.
Fungerar nålstansning på naturfibrer som ull eller jute?
Ja, naturfibrer kan nålstansas när deras fiberlängd och krusning är lämplig. Ull- och jutefiltar är vanliga. Men många naturliga fibrer drar nytta av att blandas med syntetiska fibrer för att förbättra banhållfastheten och nötningsbeständigheten, särskilt i industriella tillämpningar.
Hur ofta behöver nålar bytas ut?
Det finns inget universellt intervall. Slipande fibrer, hög stansdensitet och hög hastighet påskyndar allt slitage. I många anläggningar inspekterar operatörer nålbrädan regelbundet och byter ut skadade nålar som en del av rutinunderhållet.
Kan en nålstansmaskin hantera olika produkter?
Ja, inom gränserna. Om det planerade utbudet är likartat, till exempel geotextilier av olika vikt och tjocklek, kan du justera nåldjup, nåldensitet och linjehastighet. Om din katalog går från tunna filtreringsmedia till tunga golv kan du behöva mer än en nålkonfiguration eller en linje med flera nålzoner.
Kan nålat fibertyg återvinnas?
Nålstansning använder inget kemiskt bindemedel, så en enkelpolymer nålad tyg kan ofta återvinnas lättare än kemiskt bundna nonwovens. Produktionskantlister samlas också ofta in och matas tillbaka in i öppningssystemet.
Slutsats: En mekanisk process, men inte enkel
Industriell nålstansning fungerar genom att omvandla vertikal nålrörelse till horisontell fiberintrassling. Den hullingförsedda nålen är kärnverktyget; nålbrädan, stripperplattan, bäddplattan och matningssystemet skapar tillsammans en miljö där tusentals nålar kan arbeta i harmoni.
När du investerar i en nålstanslina är den första frågan inte priset på vävstolen utan den exakta produktspecifikationen du planerar att göra: målvikt, tjocklek, styrka, permeabilitet och ytutseende. En pålitlig tillverkare av nonwoven-maskiner bör kunna rekommendera den korrekta pre-needling- och main-needling-konfigurationen, såväl som den stödjande öppnings-, blandnings- och varvningsutrustningen.


