

Lägg ett lätt spunbond-ark från en shoppingväska bredvid en tjock nålstansad geotextil och du tittar på två helt olika familjer av nonwoven-tyg, även om ingen av dem innehåller en enda vävd tråd. Kärnskillnaden kan anges i en mening: spunbond tyg är gjord av kontinuerliga filament extruderade från smält polymer och bundna med värme, medan nålstansat tyg är gjord av korta stapelfibrer kardade till en bana och mekaniskt trasslade av hullingförsedda nålar. Allt praktiskt följer av den enda skillnaden: det uppnåbara viktintervallet, hållfasthetsprofilen, porositeten, råmaterialalternativen, investeringsnivån och i slutändan de slutprodukter som varje tyg kan tjäna. Den här guiden går igenom båda processerna, jämför fastigheterna sida vid sida och avslutas med en inköpschecklista som du kan använda innan du bestämmer dig för någon av teknikerna.
Två processer, två logiker: filament vs stapelfibrer
Spunbond-processen: polymer till tyg i en rad
Spunbond-tillverkning börjar med polymerpellets, oftast polypropen (PP) eller polyester (PET). Pelletsen smälts och extruderas genom en spinndysa med hundratals små hål, som bildar kontinuerliga filament. Dessa filament sträcks med höghastighetsluft för att orientera polymerkedjorna - steget som ger spunbond dess goda draghållfasthet för sin vikt - och avsätts sedan slumpmässigt på ett rörligt band. Banan binds omedelbart, vanligtvis med heta kalandervalsar som svetsar filamentkorsningar till små bindningspunkter, varför en spunbond yta visar ett regelbundet mönster av prickar. Eftersom spinning, banformning och limning sker på en integrerad linje med hög hastighet, är spunbond mycket effektivt för lätta tyger, vanligtvis från cirka 10 till 200 gsm.
Nålstansningsprocessen: kardning, korslappning och hullingförsedda nålar
Nålstansat tyg tar den motsatta vägen: det utgår från balar av stapelfibrer - kortskurna fibrer som polyester och polypropen, plus naturliga eller återvunna fibrer som ull och jute. Balarna öppnas först och blandas i en fiberblandningsmaskin , eftersom en jämn fiberblandning är det som håller de slutliga banegenskaperna konsekventa. Blandningen kardas till en lätt väv, som sedan korslappas - viks lager på lager - för att bygga upp vikt och luft innan limning.
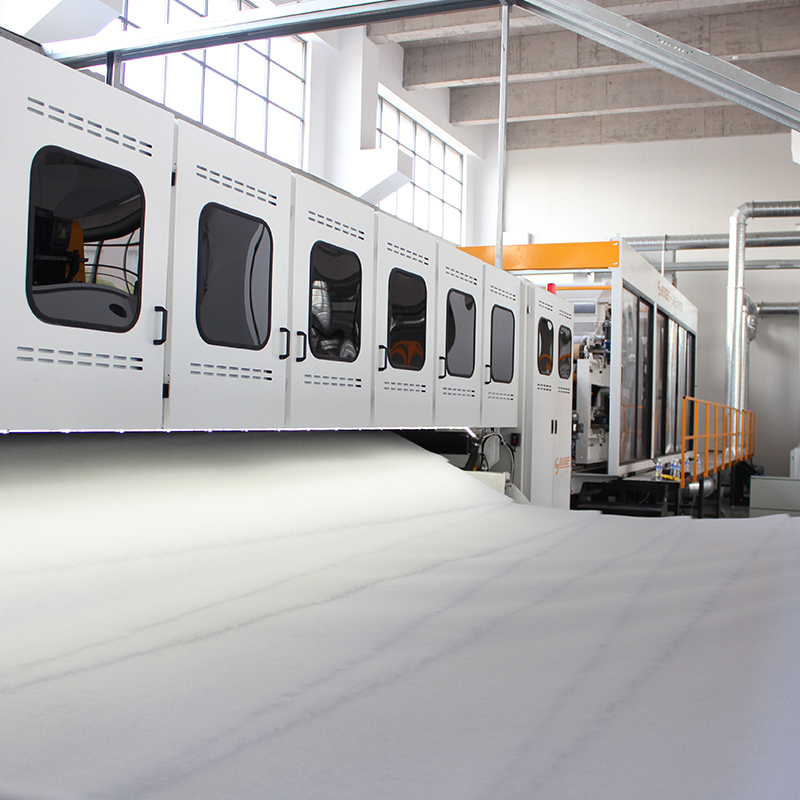 HYPW Cross Lapper för Uniform Fiber Batt Building Innan nålstansning måste kardade vävar vikas till lager för att uppnå önskad vikt och höjd. Denna korslapp viker banor jämnt med servokontroll och antistatiska gardiner, vilket ger enhetliga, släta vadder redo för limning. Visa produkt →
Bindningssteget är det som ger tyget dess namn. En nålvävstol driver tusentals hullingförsedda nålar in och ut ur nätet; hullingarna fångar fibrer och drar dem genom lagren, mekaniskt låser strukturen utan lim eller värme. Tjocklek, densitet och styrka kan ställas in genom nåldensitet, penetrationsdjup och fiberblandning.
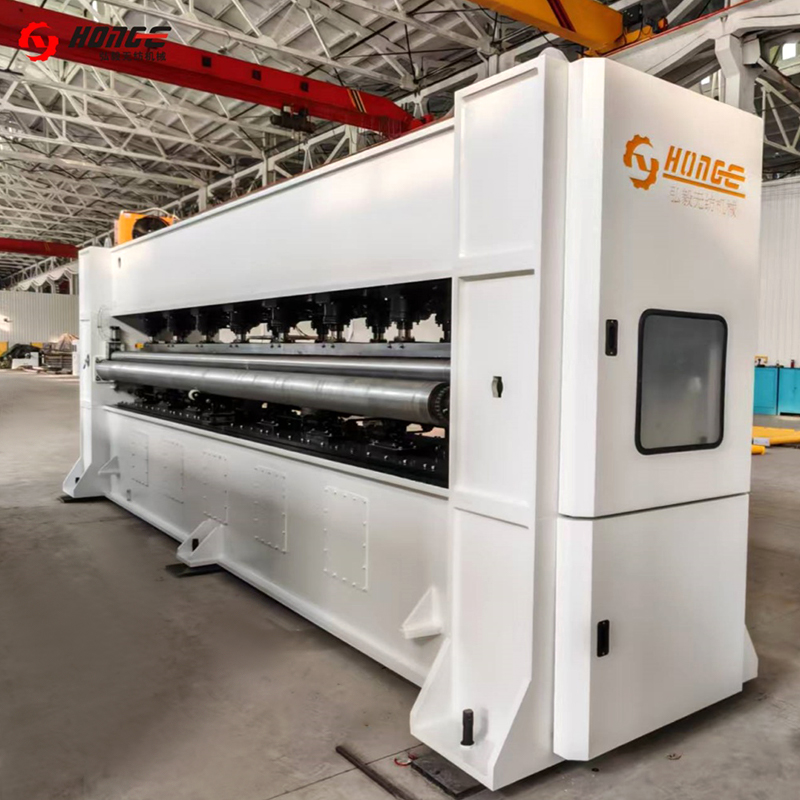 HYZC nålstansmaskin för tyglimning Detta är maskinen som mekaniskt låser den skiktade banan med hullingförsedda nålar, inget lim eller värme behövs. Med arbetsbredder upp till 8500 mm och inställbar nåltäthet och slaglängd kontrollerar den tjocklek, densitet och styrka. Visa produkt →
Efter nålning lägger många producenter till värmeinställning, strykning eller kalandrering för att stabilisera måtten och jämna ut ytan, linda och skär sedan tyget till bredden.
Fastighetsjämförelse i ett ögonkast
Eftersom det ena tyget binds genom smältande filament och det andra genom att trassla ihop stapelfibrer, överlappar deras kommersiella profiler knappt. Tabellen nedan sammanfattar de skillnader köpare oftast behöver jämföra.
| Egendom | Spunbond nonwoven | Nålstansad nonwoven |
|---|---|---|
| Fiberform | Kontinuerliga filament | Korta stapelfibrer |
| Bindningsmetod | Termisk: heta kalandervalsar svetsar filamentkorsningar | Mekanisk: hullingförsedda nålar låser ihop fibrer |
| Typisk ytvikt | Cirka 10-200 gsm | Ca 80-1500 gsm |
| Tjocklek och loft | Tunn, platt, tät | Tjock, hög, komprimerbar |
| Ytutseende | Slät, med regelbundna bindningspunkter | Luddrig, filtliknande |
| Porositet | Låg till måttlig | Hög |
| Råvaror | Endast spinnbara polymerer (PP, PET) | PET, PP, blandningar, naturliga och återvunna fibrer |
| Linjehastighet | Mycket hög | Måttlig |
| Typiska slutanvändningar | Hygien, medicinsk, väskor, jordbruksskydd | Geotextilier, bilar, mattor, filtrering, vadd |
Viktintervallen förklarar det mesta av klyftan. En spunbond-linje är optimerad för tunna, enhetliga plåtgods; att pressa den till tunga vikter blir oekonomiskt eftersom produktionen i kvadratmeter kollapsar. En nålstansad linje däremot skalar lätt till tungt tyg - du lägger helt enkelt till vävlager med tvärlappen och ökar nålpenetrationen - vilket är anledningen till att den dominerar varje applikation över ungefär 200 g/m2.
Där varje tyg vinner
Spunbond territorium: lätt, snabb, hög volym
Spunbond är standardvalet överallt där tyget konsumeras per kvadratmeter i stora volymer och med låg vikt: hygienprodukter som blöja baksida, medicinska klänningar och förpackningar, återanvändbara shoppingkassar, odlingsöverdrag och underlag eller foderlager för möbler och golv. Dess kontinuerliga filament ger pålitlig draghållfasthet även vid 15-30 gsm, och den snabba, helt integrerade linjen håller enhetskostnaden låg. Vad spunbond inte gör bra är bulk: det kan inte ekonomiskt producera tjocka, höga, komprimerbara strukturer.
Nålstansat område: tjockt, poröst, fiberböjligt
Nålstansade tyger vinner överallt där tjocklek, permeabilitet och råmaterialflexibilitet är viktigare än hastighet. Typiska exempel är geotextilier för väg-, järnvägs- och dräneringsarbeten, bilinteriördelar som bagagerumsfoder, undermattdynor och isoleringspaneler, nålfiltsmattor, dammfiltermedia, vadd och stoppning och baser för syntetiskt läder. En ytterligare fördel är att processen accepterar fibrer som en spinndysa inte kan hantera - grova, naturliga, återvunna eller blandade fibrer - vilket sänker materialkostnaderna och stödjer målen för återvunnet innehåll. Tabellen nedan ger en illustrativ bild av hur nålstansad produktion vanligtvis fördelas över slutanvändningar.
- Geotextilier och civila: 30 %
- Bilinteriör: 25 %
- Matta och golv: 20%
- Filtrering: 15%
- Sängkläder och möbler: 10%
Kostnads-, hastighets- och upphandlingsrisker
Ur en utrustningsköpares perspektiv sitter de två teknologierna i var sin ände av investeringsskalan. En spunbond-linje är ett enda, komplext system med hög kapacitet: hög kapitalkostnad, hög energianvändning för extrudering och utdelning endast vid stora volymer lätt tyg. Dess produktfönster är smalt - du kan flytta ytvikten inom ett band, men du kan inte förvandla en spunbond-linje till en tjock filtproducent.
En nålstansad linje är modulär och enklare att odla i steg: öppning och blandning, kardning, korslappning, nålning och efterbehandling av utrustning som ugnar och strykmaskiner när dina produkter mognar. Inträdeskostnaden är lägre, linjehastigheten är måttlig och de huvudsakliga återkommande kostnaderna är nålar, som slits och ibland går sönder, samt fiberberedningskvalitet. Ojämn matning visar sig direkt som ojämn banvikt, så komponenter som en nonwoven vibrerande matare är inte tillval utan en kvalitetsgaranti.
Tumregeln är enkel. Om din målprodukt är ett engångs- eller lätt hållbart tyg under ungefär 100 g/m2 är spunbond den effektiva vägen. Om det är en hållbar, tjock eller hög produkt över ungefär 150 gsm - eller om du vill köra återvunna och naturliga fibrer - är nålstansning det praktiska valet. För fabriker som bygger stapelfiberkapacitet kring geotextilier, bilfiltar eller nålfiltsmattor, binder en komplett produktionslinje för nålstansfilt samman hela kedjan från balöppnare till upprullare.
 HYL nålstansfilt produktionslinje För producenter som riktar in sig på tunga slitstarka tyger som geotextilier och bilfiltar, sträcker sig denna kompletta linje från fiberberedning via nålstansning till färdig filt, med bredder till 9000 mm och vikter från 100 till 1200 g/m². Visa produkt →
En checklista med sex punkter innan du bestämmer dig
- Målbasvikt: under 100 g/m2 poäng till spunbond; över 150 g/m2 pekar på nålstansning; däremellan, utvärdera båda.
- Produktlivslängd: engångsbruk gynnar spunbond-hastighet; långlivade, bärande produkter gynnar mekanisk limning.
- Fibertillförsel: om du planerar att använda återvunna, grova eller naturliga fibrer är nålstansning faktiskt det enda alternativet av de två.
- Tjocklek och permeabilitet: filter, geotextilier och stoppning behöver det loft som endast nålstansning ger.
- Volym och budget: lätt tyg med stora volymer motiverar spunbond capex; modulära nålstansade linjer passar fasad investering.
- Flexibilitet: nålstansning låter dig ändra fiberblandning, vikt och densitet på en rad - värdefullt om din produktmix fortfarande utvecklas.
Vanliga frågor
Är spunbond starkare än nålstansad nonwoven?
Inte automatiskt. Per gram material vid låg vikt ger spunbonds kontinuerliga filament utmärkt draghållfasthet, varför 20 gsm spunbond fungerar som förpackning. Vid tunga vikter erbjuder nålstansade tyger högre bulk, rivhållfasthet och töjning, eftersom sammankopplade stapelfibrer sträcker sig och omorienteras under belastning istället för att förlita sig på fasta svetspunkter.
Kan en nålstansad lina köra återvunnen fiber?
Ja, och detta är ett av dess starkaste ekonomiska argument. Återvunnen PET- eller PP-häftklammer, produktionsavskärningar som öppnas igen på en kantklippare och grova naturfibrer nålar väl, förutsatt att öppning, blandning och matning håller blandningen enhetlig.
Varför är nålstansat tyg tjockare vid samma vikt?
Needling lämnar fibrer utanför tygets plan, vilket skapar en tredimensionell, porös struktur. Kalanderbindning i spunbond plattar till banan, så samma gram per kvadratmeter ger ett mycket tunnare, tätare ark.
Hamnar de två processerna någonsin i samma produkt?
Ibland. Slitstarka medel med medelvikt kan tillverkas på båda sätten, och vissa produkter kombinerar dem - till exempel en nålstansad kärna för loft med ett sammanfogat ytskikt för jämnhet. Men för de flesta specifikationer pekar vikt- och loftmålen tydligt på en process.
Kort sagt, spunbond och nålstansad nonwovens är inte konkurrenter så mycket som komplement uppdelat efter vikt och struktur: välj spunbond för lätta, enhetliga ark med hög volym och nålstansning för tjocka, porösa, fiberflexibla filtar. Om din färdplan lutar mot den andra familjen är utrustningskedjan - öppning, blandning, kardning, korslappning, nålning och efterbehandling - modulär, så du kan bygga den ett steg i taget när din marknad växer.


