

Kardning vinner när du behöver tunna, starka, mycket enhetliga banor från långa stapelfibrer; airlay vinner när du behöver tjocka, skrymmande, riktningsbalanserade banor från kort, återvunnen eller blandad fiber. De flesta köpbeslut mellan de två processerna går egentligen ner på tre siffror: häftklammerlängd, banvikt och hur stor skillnad mellan maskinriktning (MD) och tvärriktning (CD) styrka din produkt kan tolerera.
Två exempel gör detta konkret. En omvandlare som producerar 40 g/m² torkunderlag behöver nästan perfekt viktlikformighet och hög draghållfasthet längs rullen, vilket är anledningen till att kardning dominerar den marknaden. En madrasstillverkare som binder 800 g/m² stoppning från återvunnen fiber behöver bulk och lika stöd från alla håll, vilket är anledningen till att airlay dominerar den. Mellan dessa stolpar sitter geotextilier, mellanfoder, isolering, vadd, filtar och bilakustik. Avsnitten nedan förklarar hur varje process bildar en webb, var var och en får poäng och vad som ska verifieras innan du gör en utrustningsbeställning.
Hur kardningsprocessen bildar en webb
Kardning är en mekanisk, torrlagd process som utgår från balar av stapelfiber. En balöppnare lossar materialet, en mixer blandar komponenterna och en matare ger en jämn vadd till kortet. Inuti kortet, en stor cylinder täckt med tygtrådskläder fungerar mot flats och arbetar-stripper rullar för att separera tofsar till individuella fibrer och ta bort många nep och orenheter. Fibrerna lämnar kortet i stort sett parallellt med maskinriktningen och kondenseras till en kontinuerlig bana.
Tre konsekvenser är viktiga för köpare. För det första skapar inriktning hållfasthetsanisotropi: en icke-korslappad kardad bana visar vanligtvis ett MD/CD-dragförhållande mellan 3:1 och 5:1, så den motstår att dras på längden mycket bättre än på bredden. För det andra ger mekanisk kontroll enastående enhetlighet vid låga ytvikter, vilket är anledningen till att kardning äger våtservetter, medicinska textilier och mellanfoder under ungefär 80 g/m². För det tredje har kardning en fiberlängdsaptit: den föredrar fibrer på ungefär 25 till 65 mm, mycket kort eller spröd massa förvandlas till veck och vävbrott, och en enda kortbana överstiger sällan cirka 100 till 150 g/m², så tunga produkter måste byggas genom att stapla lager.
Matningsdisciplin avgör resultatet. Kortet kan bara vara lika jämnt som vadden det tar emot, så öppnaren, mixern och mataren uppströms är inte tillbehör; de är en del av själva webbformningsprecisionen.
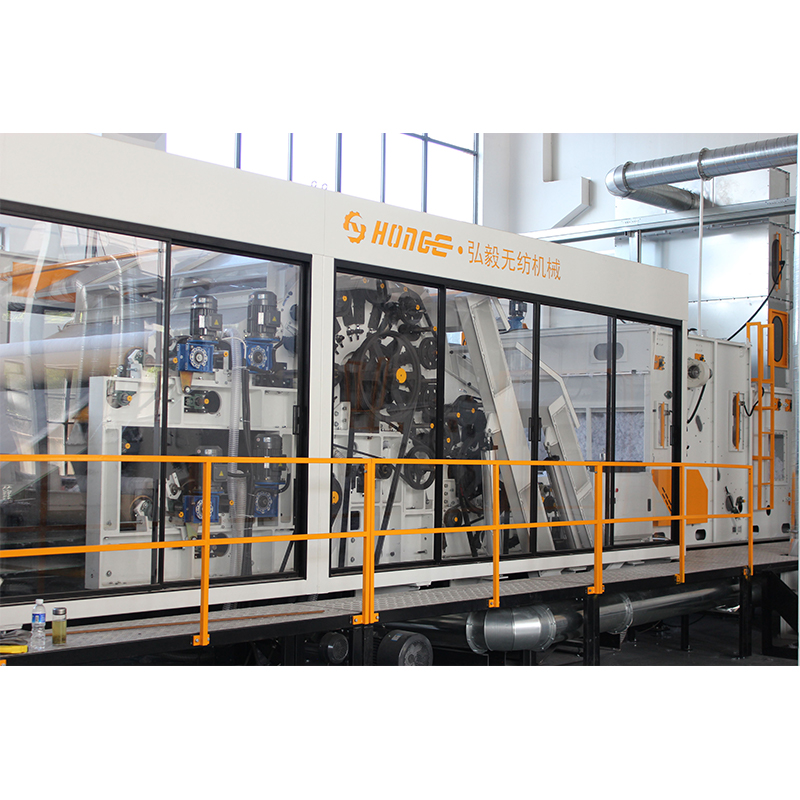 HYSL-kardmaskin för parallella och slumpmässiga banor Eftersom banans jämnhet beror på vadden som matas in, spelar denna kardningsmaskin roll här: den kortar helt öppnade och blandade fibrer, med enkel- eller dubbelcylindrar, drivningar med variabel hastighet och valfria randomiseringsrullar för parallella eller slumpmässiga banor. Visa produkt →
Hur Airlay-processen bildar en webb
Airlay ersätter mekanisk inriktning med luft. En öppningsvals bryter fibern i små tofsar, en luftström suspenderar dem och en perforerad kondensortrumma samlar upp dem som en slumpmässigt orienterad, tredimensionell bana. Eftersom avsättning beror på luftflöde snarare än ståltråd, är fiberorienteringen nästan slumpmässig och banan är skrymmande och hög.
Fördelarna syns på fyra ställen. Fibertolerans: airlay tar emot fibrer från bara några millimeter uppåt och klarar av spröda eller styva ämnen som återvunnen ull, jute, hampa och spinnavfall som skulle kvävas illa i ett kort. Viktintervall: en luftlagsbana kan sträcka sig från ungefär 50 upp till 1 500 eller 2 000 g/m², så tjock stoppning formas direkt istället för laminerad. Riktningsbalans: med nästan lika hållfasthet i alla riktningar, stödjer luftlagsstoppning belastningen jämnt, precis vad madrassdynor, akustisk filt och värmeisolering behöver. Blandningsflexibilitet: olika fibrer kan doseras och blandas innan de formas, vilket gör airlay till den naturliga kärnan i avfallsfilt och återvinningslinjer. Uppströms konsistens spelar fortfarande roll, så det är värt att läsa hur en fiberblandningsmaskin håller blandningen stabil innan du dimensionerar resten av linjen.
Svagheterna är spegelbilden: viktlikformighet är svårare att hålla vid mycket låga ytvikter, linjehastigheter är lägre än kardning, transportfläktar förbrukar extra energi och den lösa banan har nästan ingen styrka förrän den är sammanfogad genom termobondning, kemisk bindning eller nålstansning.
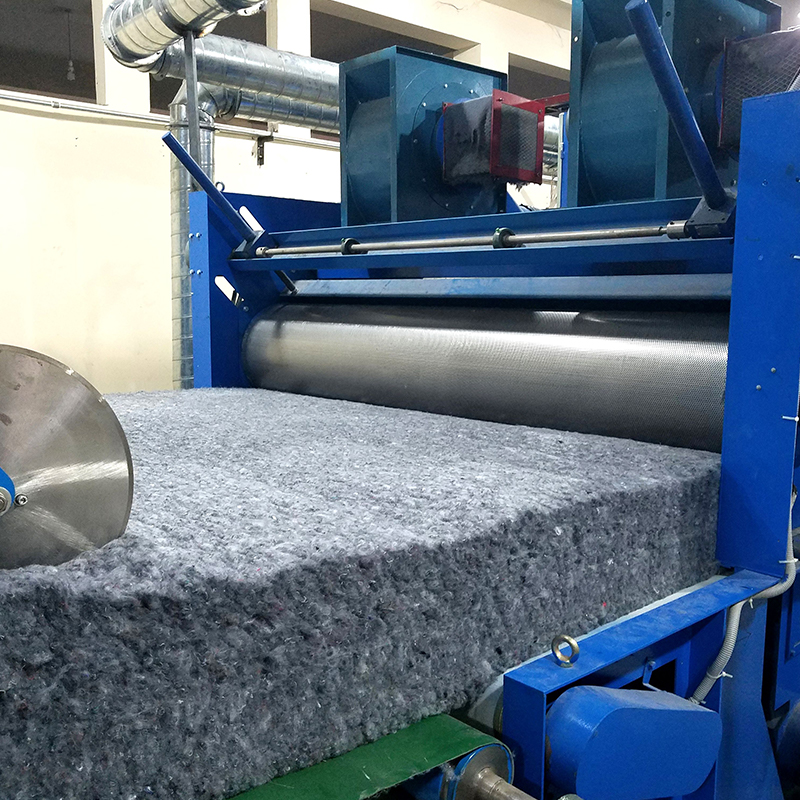 HYQL Airlay-maskin för aerodynamisk webbformation Efter diskussionen om airlay-avvägningar, formar denna maskin vadd aerodynamiskt av polyester, lågsmältande fibrer, ull och mer, och ersätter kardning och korslappning för termobondade vaddlinjer vid lägre hastigheter och låga ytvikter. Visa produkt →
Kardning vs Airlay: Jämförelse sida vid sida
Tabellen nedan sammanfattar skillnaderna som betyder mest i en utrustningsoffert.
| Faktor | Carding | Airlay |
|---|---|---|
| Webbbildning | Mekaniska; fibrer riktade huvudsakligen i MD | Aerodynamisk; fibrer avsatta slumpmässigt i 3D |
| Typisk häftlängd | Cirka 25 till 65 mm | Från några mm uppåt, tolerant mot kort fiber |
| Återvunnen eller avfallsfiber | Begränsat; kort sprött lager orsakar knep och avbrott | En kärnstyrka i processen |
| Webbvikt per pass | Cirka 15 till 150 g/m² | Cirka 50 till 2 000 g/m² |
| Enhetlighet vid låg vikt | Utmärkt | Måttlig; svagare under ca 50 g/m² |
| Bulk och loft | Måttlig | Hög |
| MD/CD dragförhållande | Vanligtvis 3:1 till 5:1 | Nära 1:1 |
| Typisk bindning | Termisk kalandrering, genomluftsugn, nålstansning | Termobondning med lågsmältande fiber, spraybonding, nålstansning |
| Typiska produkter | Servetter, medicinska textilier, mellanfoder, geotextilier | Madrassstoppning, isolering, vadd, avfallsfilt, bilakustik |
Vad webbstrukturen betyder i slutprodukten
Det tydligaste sättet att visualisera skillnaden är fördelningen av draghållfasthet mellan MD och CD. En kardad bana koncentrerar styrkan längs rullen, vilket passar våtservetter som dispenseras och dras på längden. En airlaid väv delar styrkan nästan jämnt, vilket passar stoppning som komprimeras och belastas från vilken sida som helst.
Två praktiska anteckningar följer av detta. Om du behöver balanserad styrka från en kardlinje, viker en korslapp flera kardade banor i 90 grader, vilket är standard på nålstansad geotextil och filtlinjer. Om man binder en luftlagd bana i en ugn med lågsmältande fibrer bildas bindningspunkterna genom banans tjocklek, varför termobondad vadd återställer sitt loft väl efter kompression.
Hur du bestämmer dig och vad du ska kontrollera innan du köper
Arbeta igenom fem frågor i ordning:
- Fiberverklighet: lista alla fiber du kommer att köra, inklusive den värsta avfallsblandningen. Häftning under cirka 25 mm eller en hög återvunnen del pekar starkt på luftläggning.
- Målvikt: under ungefär 80 g/m² är kardning vanligtvis det enda sättet att hålla enhetlighet; över cirka 200 g/m² per bana undviker airlay helt och hållet korslappning.
- Lastens riktning: våtservetter och rullgods gynnar MD-styrka; stoppning och isolering gynnar isotropi.
- Bindningsväg: kalender- och termobindningslinjer parar sig med kort; termobonding i ugnen och nålstansning kombineras naturligt med airlay.
- Tillväxtplan: om en andra produkt är möjlig senare, kontrollera om öppnings-, blandnings- och matningssektionen kan tjäna både en kort- och en airlay-enhet.
Det finns också ett hybridalternativ: sammansatta linjer placerar en kardmaskin och en luftläggningsenhet på samma linje, i vilken ordning som helst, så ett starkt kardat lager bär ett skrymmande airlaid-lager. Detta är ett etablerat, patenterat tillvägagångssätt för produkter som behöver både ythållfasthet och kärnloft.
Innan du undertecknar, behandla prövningar som icke förhandlingsbara. Be leverantören att köra din faktiska blandning, inklusive återvunnet förhållande, och att rapportera banvikt CV, MD/CD-dragvärden och ugnsenergi per kilogram färdigt tyg. För airlay-projekt, fråga hur luftvolym och fläktinställningar ställs in per fiber, eftersom den inställningen avgör om en maskin kan byta produkter rent. För kardningsprojekt, fråga hur snabbt kortkläderna kan bytas och hur matar-till-kort-gränssnittet förhindrar viktband. Hongyi levererar både fristående maskiner och kompletta linjer och publicerar sina komplett utbud av nonwoven-utrustning , ett användbart riktmärke när du jämför linjeomfång mellan leverantörer.
Om din målprodukt är vadd eller stoppning, citeras linjen vanligtvis som ett system: öppning och blandning, luftläggningsformning, termobondning i ugnen, sedan lindning och skärning.
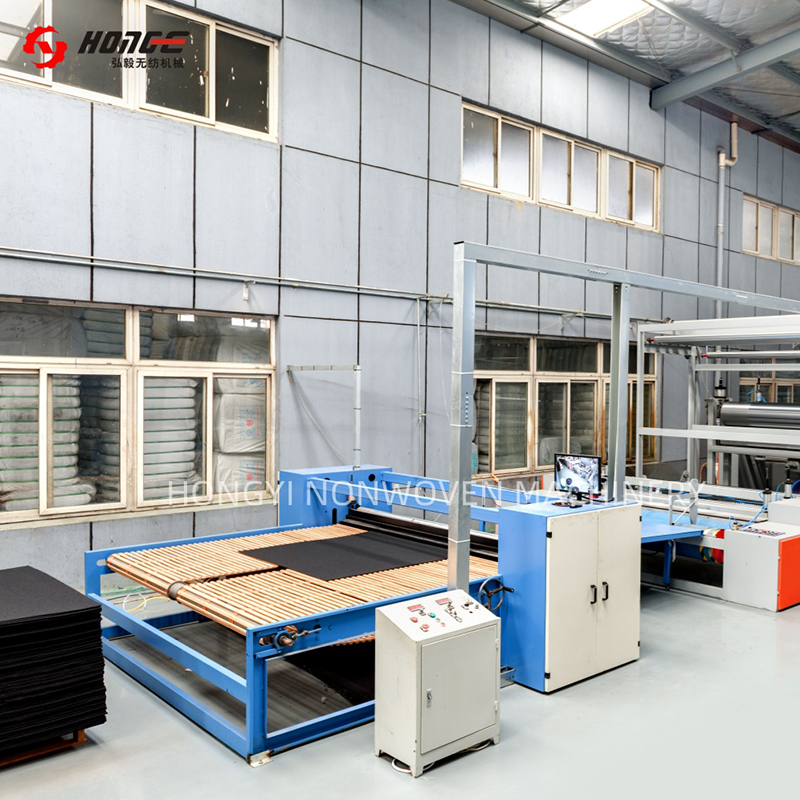 HYL Thermal Bonded Vadd produktionslinje Som artikeln noterar, citeras vaddprodukter vanligtvis som kompletta system, och denna linje integrerar öppning, luftlagsformning, termisk ugnsbindning och lindning för att producera hård eller mjuk vadd för madrasser, kuddar och hemtextilier. Visa produkt →
Vanliga frågor
Är airlaid detsamma som drylaid?
Drylaid täcker alla banor som bildas av torr fiber, så både kardning och airlay är drylaid-vägar. I maskinkataloger betyder airlay vanligtvis slumpmässig luftläggning av stapelfibrer, medan massabaserad airlaid är en separat, pappersliknande process.
Vilken process hanterar returfiber bättre?
Airlay. Korta, spröda och blandade avfallsfibrer är precis vad den aerodynamiska vägen utvecklades för, medan ett kort behöver sunda stapelfibrer för att bilda en ren, kontinuerlig bana.
Kan kardning någonsin producera balanserad styrka?
Inte från en enda webb. En korslapp som staplar kardade banor i 90 grader för MD- och CD-värden nära varandra, vilket är standardpraxis på nålstansad filt och geotextillinjer.
Sparar airlay utrustning eftersom den bildar tunga banor direkt?
Det sparar korslappning vid höga ytvikter, men det sparar inte vidhäftning. Den lösa luftlagda banan behöver alltid ett bindningssteg, oftast en termobondande ugn med en andel lågsmältande fibrer.


