

En nålstansad geotextillinje i ett medelstort bruk började producera rullar med ljusa och mörka ränder efter ett rutinunderhållsstopp. Receptet var oförändrat, kortinställningarna var orörda och nålvävstolen visade inga fel. Anläggningschefen misstänkte först kortet, men det verkliga felet var 20 meter uppströms: blandningskammaren tömdes snabbare än dess skiktningscykel, så banan matades av färsk fiber med dåligt medelvärde. Det tog ett helt skift och tre nedgraderade rullar för att återställa normal produktion.
Fiberblandning visar sig inte på det färdiga tyget som en enda defekt. Det visar sig som vaga strimmor, gränsdragningstester, nyansskillnader och oförutsägbar förbrukning av dyra bindningsfibrer. Lösningen börjar med att förstå hur blandning fungerar, hur man mäter den och vilka utrustningsval som faktiskt förbättrar den. Det är precis vad den här guiden tar upp, med praktiska kontroller du kan använda på din egen linje.
Varför fiberblandning avgör nonwovenkvaliteten
Likformigheten hos fiberblandningen som kommer in i kortet är den starkaste prediktorn för enhetligheten hos tyget som lämnar upprullaren. Allt som händer senare, kardning, lappning, nålning eller termisk bindning, kan bara ordna om fibrerna som det tar emot; inget av dessa steg kan korrigera en felaktig proportion.
Tre konsekvenser av dålig blandning dyker upp direkt i det slutliga tyget:
- Färgkonsistens. I färgade nonwovens utgör pigmentbärande fibrer ofta endast 2 till 5 procent av blandningen. En förskjutning på en procentenhet räcker för att skapa en synlig nyansskillnad mellan rullar, speciellt i ljusa och pastellfärger.
- Bindningskvalitet. I termobunden vadd måste lågsmältande polyesterfiber nå alla delar av banan i samma proportion. Lokal överdosering skapar hårda, glansiga fläckar; lokal underdosering lämnar områden som kollapsar under värmebehandling.
- Mekanisk enhetlighet. Draghållfasthet, töjning och ytdensitet följer alla blandningsförhållandet. När mix-CV:et driver blir testresultat svåra att försvara för kunden.
Det är därför erfarna linjechefer tittar på variationer i blandningsförhållandet i början av linjen, inte bara tyget vid upprullaren. Ett enkelt sätt att visualisera effekten av varje processsteg är att spåra blandningsförhållandets avvikelse från målet; diagrammet nedan visar ett illustrativt exempel baserat på typisk brukspraxis.
Figur 1. Hur blandningsförhållandets avvikelse minskar genom linjen (illustrerande exempel; lägre är mer exakt)
Blandning och blandning: två termer, ett mål
I textilterminologi innebär blandning vanligtvis att man kombinerar fibrer av samma typ men olika kvaliteter, till exempel två polyesterstaplar av olika denier eller två produktionspartier av samma råvara. Blandning innebär att kombinera olika fibertyper, såsom polyester med viskos, eller polypropen med lågsmältande bindningsfiber. I en nonwovenfabrik gör linjen båda, ofta i samma utrustningståg.
Distinktionen är inte akademisk. Det påverkar hur du lägger upp balen, vilka mätanordningar du behöver och vilken nivå av repeterbarhet du begär från maskinleverantören. Om din produkt måste uppfylla en strikt lågsmältande fiberhalt, till exempel, kommer kravet på blandningsnoggrannhet att vara mycket strängare än om du bara behöver utjämna två kvaliteter av samma polymer.
Om maskineriet bakom detta steg är nytt för dig, denna översikt av hur en fiberblandningsmaskin fungerar förklarar utrustningssekvensen i klartext.
Hur fiberblandning fungerar i en typisk nonwoven-linje
Fiberblandningen börjar vid balen och slutar vid kortmatningen. Fem steg är inblandade och var och en har en mätbar effekt på den slutliga enhetligheten. Sekvensen nedan är typisk för stapelfiberlinjer som producerar nålstansad filt, termiskt bunden vadd eller luftlagda produkter.
| Scen | Vad händer i detta skede | Huvudeffekt på blandningskvalitet |
|---|---|---|
| Balöppning | Komprimerade balar bryts i lösa tofsar utan alltför stora fiberskador. | Konsekvent tofsstorlek förhindrar att stora klumpar kommer in i nästa steg. |
| Förfin öppning | Tovor reduceras ytterligare och tunga föroreningar kan separeras. | Mindre tofsar möjliggör mer exakt mätning och snabbare blandning. |
| Vägning and metering | Varje komponent matas med en kontrollerad hastighet av ett vågband eller en vågskål. | Blandningsförhållandets noggrannhet beror nästan helt på detta stadium. |
| Blandningskammare | Fiber i lager lagras och dras ut vertikalt för att utjämna kortsiktig variation. | Genomsnittlig tid jämnar ut fluktuationer från öppningslinjen. |
| Förmedling och matning | Öppnad och blandad fiber transporteras till kortet eller banformaren med en stabil densitet. | Stabil matningstäthet skyddar kortet från överspänning och svält. |
Vid finöppningsstadiet sätter öppningsgraden direkt gränsen för vad mixern kan åstadkomma. A HYKS förfinöppnare är att föredra när balöppnaren ensam lämnar tovor som fortfarande väger flera gram; på moderna linjer är att minska tofsstorleken vid denna tidpunkt en av de billigaste kvalitetsuppgraderingarna du kan göra.
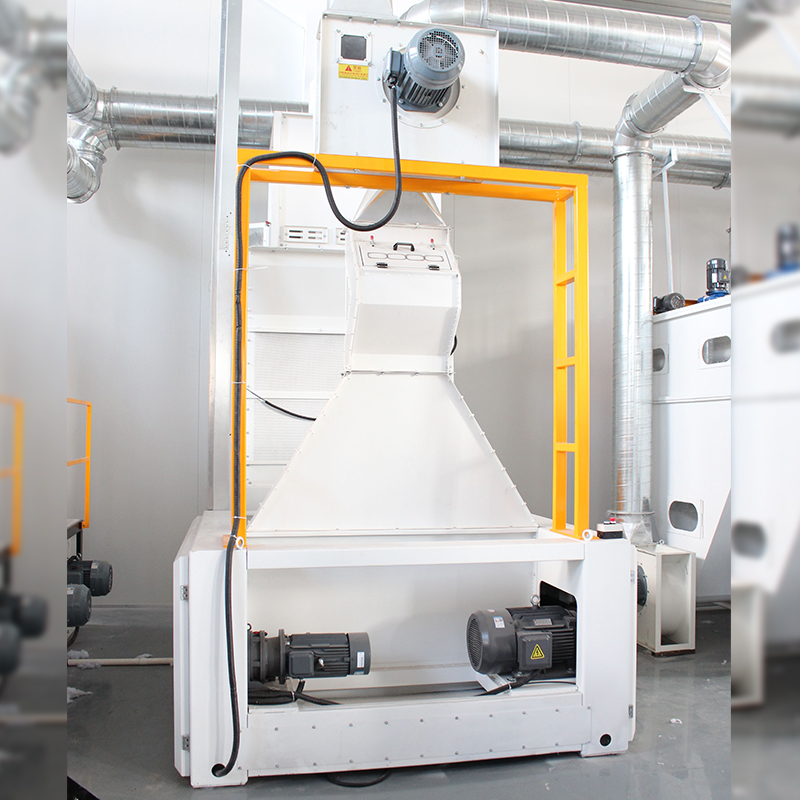 Pre & Fine Opener Machine Supplier & Wholesale | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av föröppnare och finöppnare i Kina. Modulär, CE-certifierad, ... Visa produkt →
Själva mixern kan ha olika former. I nålstansade och termiskt bundna linjer, a stor kammarmixer lagrar fibern i vertikala lager och drar tillbaka den från botten med ett spetsgaller eller trumma. Den vertikala skärningen ger ett genomsnitt av variationer som inträffade under de minuter det tog att fylla kammaren. Detta är det mest tillförlitliga sättet att stabilisera blandningen när receptet innehåller en dominerande komponent.
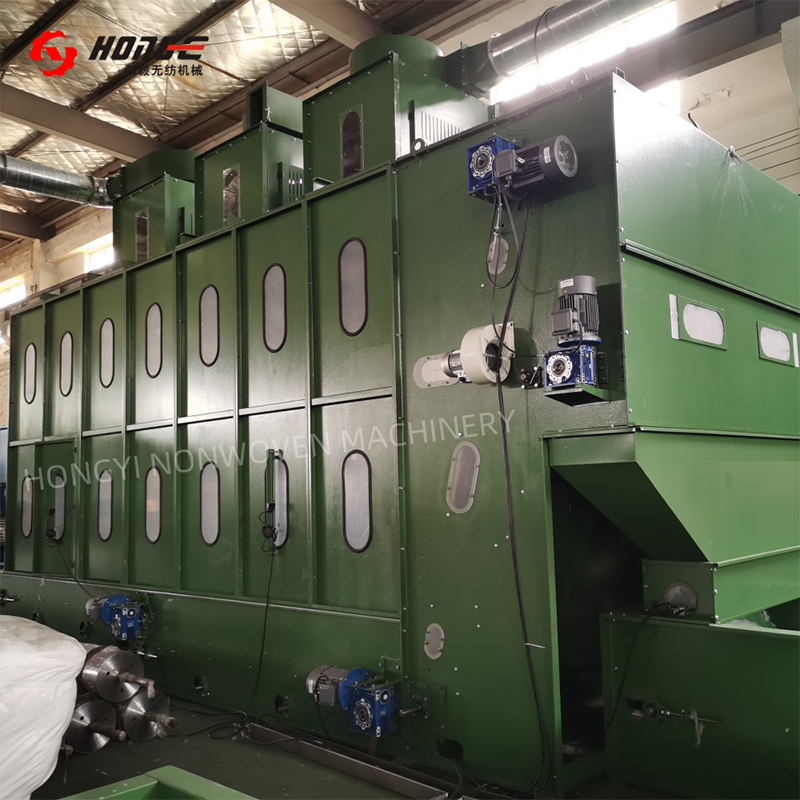 Nonwoven Big Chamber Blender Machine Supplier | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en kinesisk leverantör och tillverkare av nonwoven-blandare med stor kammare. 15–37m³, CE-certifierad... Visa produkt →
Kan du bevisa att mixen är tillräckligt bra?
Blandningsgraden mäts alltid med variation, inte med medel. En linje kan träffa målblandningsförhållandet över en timme och fortfarande producera dåligt tyg eftersom blandningen var korrekt i genomsnitt men ojämn i varannan minuts fönster. Det är därför nyckelmåttet är variationskoefficienten (CV) för blandningsförhållandet, helst mätt över korta banlängder.
I praktiken använder bruken fyra kontrollnivåer:
| Metod | Vad den mäter | Typisk acceptansnivå |
|---|---|---|
| Visuell webbinspektion | Ränder, skuggfläckar, klumpar | Inga synliga streck eller färgaggregat under standardbelysning |
| Balnedläggning och vägningsrekord | Långsiktig kvotnoggrannhet | Huvudkomponent inom /-1,5 % av målet per skift |
| Laboratorieblandningsanalys | Faktiskt fiberinnehåll i vikt | Inom /-2% av receptet för varje komponent |
| Onlinesensorer (NIR, färg) | Kortsiktig variation över webben | CV på 3 % eller mindre över 100 m tyg |
När du utvärderar en ny blandningslinje, fråga leverantören om CV-data, inte bara kapacitetssiffror. Be även om en testkörning som simulerar ett realistiskt värsta fall, till exempel att byta från en mörk till en ljus färg, eftersom mixerns rensningsbeteende är lika viktigt som dess noggrannhet i konstant tillstånd. Detta är en vanlig upphandlingsfälla och den är billigare att upptäcka vid acceptanstest än i produktion.
Varför blandning fortfarande misslyckas i produktionen
Även väldesignade linjer tappar blandningskvalitet. Fälterfarenhet av nonwoven-anläggningar pekar på en liten uppsättning repeterbara orsaker. Den ungefärliga andelen av varje orsak i typiska felsökningsfall visas nedan; procentsatserna är illustrativa, baserade på den fördelning som vanligtvis ses i serviceposter snarare än på en publicerad standard.
- Otillräcklig öppning (35%)
- Vägning errors (25%)
- Kort blandningstid (20 %)
- Dålig balläggning (12 %)
- Uppbyggnad och slitage (8%)
- Otillräcklig öppning. När balöppning eller finöppning svälter vid hög genomströmning, får mixern tofsar som är för stora, och ingen mixer kan göra en jämn blandning av ojämna byggstenar.
- Vägning and metering errors. Drivvågar, blockerade fiberrännor och pneumatisk transport som pressar fiber mot mätanordningar förvränger alla viktsignalen. Dessa fel tenderar att vara intermittenta, vilket gör dem svårare att upptäcka än en konstant offset.
- Kort blandningstid. Operatörer ökar genomströmningen och minskar gradvis kammarfyllningscykeln tills produkten börjar visa streck. Lösningen är att hålla den uppmätta uppehållstiden inuti mixern inom tillverkarens rekommenderade fönster.
- Dålig balläggning. Naturfiberpartier skiljer sig i finhet, längd och fuktighet; om nedläggningsplanen inte fördelar dessa skillnader jämnt uppstår kortsiktiga kvotvariationer.
- Uppbyggnad och slitage. Fiberansamlingar i kanalhörn och på slitna galler släpper så småningom som slam, vilket skapar lokala klumpar i banan.
Vad du ska kontrollera innan du köper blandningsutrustning
Blandningsutrustning köps sällan som en enda maskin; det köps som en del av en linje, och valet måste göras mot de slutliga tygkraven. Håll dessa punkter på checklistan:
- Antal komponenter och förhållandeintervall. En tvåkomponentslinje med stabila förhållanden kan använda en enkel kammare; en linje som ofta byter recept behöver mer flexibel mätning och snabbare rening.
- Fiberform. Klammerlängd, denier, krympning och bulkdensitet ändrar hur tofsar öppnar sig och hur de flyter genom kanaler. En maskin som passar en 6-denier polyesterstapel kan bete sig annorlunda med en fiber med hög luft och låg densitet.
- Genomströmning. Mixervolymen måste matcha linjehastigheten. De flesta blandningskammare är utformade för 10 till 30 minuters uppehåll; om en leverantör citerar mycket mindre, fråga efter det förväntade CV:t med full genomströmning.
- Automation och data. Vägband, frekvensomriktare och PLC-recept omvandlar en mekanisk mixer till ett repeterbart processverktyg.
- Rengörbarhet. Färgbytestid beror på släta invändiga ytor, tillgängliga rengöringsdörrar och förmågan att tömma kammaren snabbt.
För kontinuerlig blandning av två eller tre komponenter, en dedikerad fiberblandningsmaskin kombinerar en vägning eller volymetrisk matning med aktiva blandningselement, så att blandningen homogeniseras när den rör sig mot kortet. Denna konfiguration passar linjer som behöver en stabil blandning i ett kompakt fotavtryck.
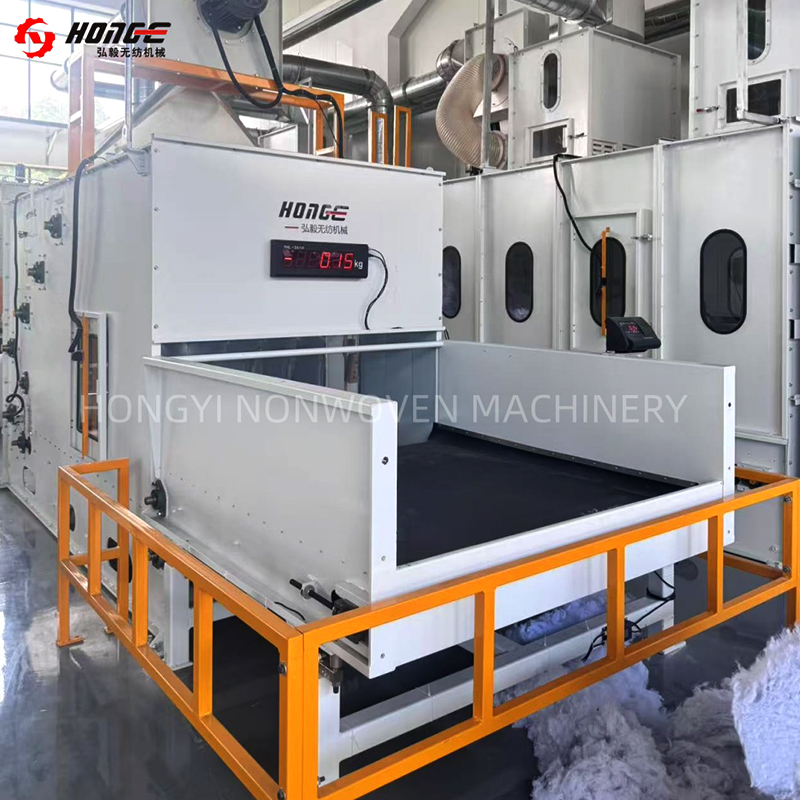 Leverantör och exportör av fiberblandningsmaskiner | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av fiberblandningsmaskiner i Kina. Proportionell vägning, CE-certifierad... Visa produkt →
Utöver själva maskinen, utvärdera leverantören. En tillverkare med mer än 20 års erfarenhet av nonwoven-maskiner och flera installationer utomlands är mer benägna att stödja dig med processrekommendationer, referenslinjer och reservdelar under driftsättningen. Fråga efter närmaste referensinstallation som kör en produkt som liknar din och kontrollera blandnings-CV du kan förvänta dig vid full genomströmning.
Vanliga frågor om fiberblandning
Vad är skillnaden mellan en fibermixer och en storkammare mixer?
En stor kammarblandare arbetar i en satsliknande cykel: den bygger vertikala lager och skär sedan över dem, med ett genomsnitt av variationer under en period av minuter. En fiberblandningsmaskin blandar kontinuerligt i en enda passage, med hjälp av blandningselement eller luftström, och placeras vanligtvis efter vägningssektionen. Många linjer använder båda: en för medelvärdesberäkning, en för slutlig homogenisering.
Hur mycket uppehållstid i mixern räcker?
Det beror på antalet komponenter och den tolererade CV, men 10 till 30 minuter är ett vanligt designintervall för stapelfiberlinor. Om kammaren ger mindre än 10 minuter vid maximal genomströmning, testa blandningens CV innan designen accepteras.
Kan återvunna fibrer blandas i samma utrustning?
Ja, men återvunna fibrer behöver extra öppning innan de går in i mixern eftersom de är intrasslade och kan innehålla hårda partiklar. En förfin öppnare uppströms minskar risken för klumpar och skyddar doseringsanordningarna. Blandningsförhållandet av återvunnet innehåll bör också övervakas, eftersom dess bulkdensitet varierar mer än nyfiber.
Varför uppstår ränder först efter en färgförändring?
Restfibrer från det tidigare receptet finns kvar i kanaler, kammarhörn och på gallerytor. Under nästa recept släpps det gradvis och visas som strimmor. Linjer som byter färg ofta bör utformas med släta kanalinteriörer, snabbreningskammare och tillgängliga rengöringsdörrar.
Fiberblandning är inte den mest komplicerade delen av en nonwoven-linje, men det är den del som avgör om resten av linjen kan köras med sin verkliga potential. När nästa kvalitetsproblem dyker upp, kontrollera blandningen först. Baländen på linjen kommer vanligtvis att berätta vad lindningsänden är på väg att producera.


