

Efter kardning kan en fiberduk vara för mjuk och ömtålig för att överleva hantering. Om du har kört en 100 % polyesterkardad bana vet du att den faller isär vid avrullningsstället. Termobonding löser det problemet genom att använda värme för att smälta en termoplastisk fiberkomponent vid korsningspunkterna och sedan låta den stelna till ett låst nätverk. Det är en mångsidig, höghastighetsbindningsmetod som används för hygien, filtrering, möbler, fordon och våtservetter.
Vad är termobonding?
Termobonding, även kallad termisk bindning, värmebindning eller smältbindning, applicerar uppvärmd luft, uppvärmda rullar eller ultraljudsenergi för att mjuka upp eller smälta ytan på termoplastiska fibrer. Den smälta polymeren bildar diskreta bindningspunkter där fibrerna korsar varandra. När banan svalnar härdar dessa spetsar och ger tyget styrka och formstabilitet. Eftersom bindemedlet är en del av fiberblandningen krävs ingen kemisk latex eller harts.
Innan banan når bindningsstadiet gör även matning och kardning stor skillnad. En vibrerande matare doserar fiber jämnt in i kardmaskinen och variationer där visar sig senare som svaga eller stela fläckar efter limning. Vår guide till vibrerande matare förklarar varför utfodringskonsistens är viktig.
Varför konvertera till Termobonding?
Huvudattraktionen är ekonomi. Termobonding körs med höga linjehastigheter, minskar bindemedelshanteringen och eliminerar torksektionen som används i latexbundna linjer. Det förbättrar också återvinningsbarheten eftersom det färdiga tyget kan smältas om utan att separera bindemedel från fiber. För produkter som behöver mjuk drapering, kontrollerat loft eller en präglad yta, ger termisk bindning repeterbara resultat.
| Parameter | Thermobonding | Kemisk bindning | Nålstansning |
|---|---|---|---|
| Pärm tillsatt | Termoplastisk fiber eller pulver | Latex eller harts | Inga |
| Typisk linjehastighet | Hög | Medium | Medium |
| Tyg hand | Mjuk till styv | Mjuk till styv | Textilliknande |
| Återvinningsbarhet | Bra | Begränsad | Bra |
| Energiprofil | Måttlig | Hög, drying needs | Måttlig |
Tre huvudsakliga termobondningsprocesser
Tre processvarianter dominerar kommersiell produktion. Rätt val beror på produktens målvikt, loft och ytfinish.
Kalenderbindning
Kalanderbindning passerar banan genom ett upphettat nyp mellan två rullar. En rulle är ofta graverad så att bindning sker endast vid upphöjda punkter. Valstemperatur, nyptryck och uppehållstid bestämmer bindningsstyrka och mjukhet. Denna metod är vanlig för hygienmaterial, filtermedia och förpackningstyger.
Genomluftsbindning
Genomluftsbindning tvingar varm luft genom en öppen, porös bana. Eftersom värme appliceras försiktigt och jämnt, bevarar metoden loft och bulk. En precision ugn av fiberduk med zonerad temperaturkontroll är kärnan i denna process, och den passar vadder, isoleringsfladdermöss och andra skrymmande strukturer.
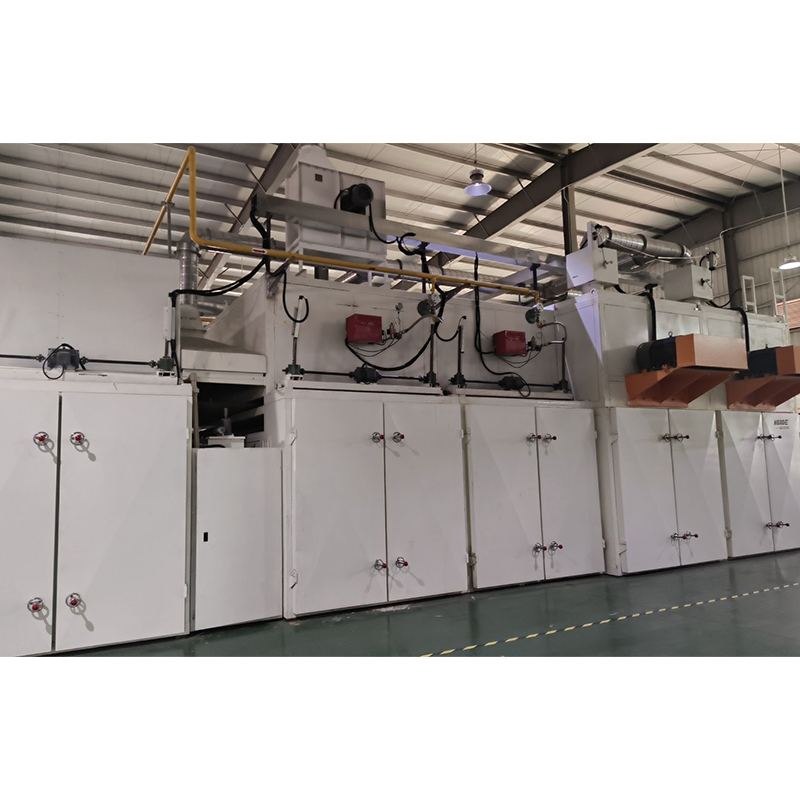 Nonwoven Fabric Ugn Leverantör & Grossist | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av ugn av fibertyg i Kina. Varmluftspenetration, bredd ≤5000mm,... Visa produkt →
Ultraljudsbindning
Ultraljudsbindning använder högfrekventa vibrationer för att smälta fibrer lokalt utan en uppvärmd rulle eller ugn. Det skapar kontinuerliga eller mönstrade bindningslinjer och används ofta för medicinska produkter, ansiktsmasker och engångsförpackningar.
Fiberval och temperaturfönster
Termobonding kräver minst en komponent som mjuknar och flyter innan de andra fibrerna bryts ned. Vanliga bindemedelssystem inkluderar polyeten (PE), polypropen (PP), sampolyester (coPET) och polymjölksyra (PLA). Tvåkomponentsfibrer med en lågsmältande mantel och en kärna med högre smältpunkt ger starka bindningar samtidigt som kärnans mekaniska egenskaper bevaras. Typiskt bindemedelsinnehåll varierar från 10 till 50 procent, beroende på målstyvhet och styrka.
Temperaturer i diagrammet är riktvärden. Faktiska ugns- eller kalenderinställningar beror också på bandensitet, linjehastighet och uppehållstid.
Vad du bör tänka på innan du köper en Thermobonding-linje
Innan du investerar, inspektera hur linjen styr de variabler som påverkar obligationskvaliteten.
- Temperaturjämnhet: Sikta på några graders skillnad över hela arbetsbredden; breda banor straffar ojämn uppvärmning.
- Nyptryck och spaltkontroll: Exakta inställningar förhindrar överlimning eller missade bindningspunkter.
- Luftflöde och uppehållstid: I ugnar förbättrar starkt luftflöde värmeöverföringen men kan störa ljusbanor.
- Kylsektion: Bindpunkter behöver kontrollerad kylning för att ställa in slutstyrkan.
- Linjehastighetskontroll: Hastigheten måste matcha uppströmskardning och kors-lappning.
- Energieffektivitet: Värmeåtervinning och isolering minskar driftskostnaderna under år av produktion.
För en ny anläggning, en integrerad termiskt bunden vaddproduktionslinje kombinerar matning, kardning, limning och lindning i en uppsättning. För en befintlig anläggning, lägga till en efterbehandling strykmaskin kan förbättra ytans jämnhet och tjocklekskontroll utan att ersätta hela linjen.
 Nonwoven Fabric Strykmaskin Leverantör och tillverkare | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av strykmaskiner för strykmaskiner i Kina. 2–3 rullar, bredd 2000–7... Visa produkt →
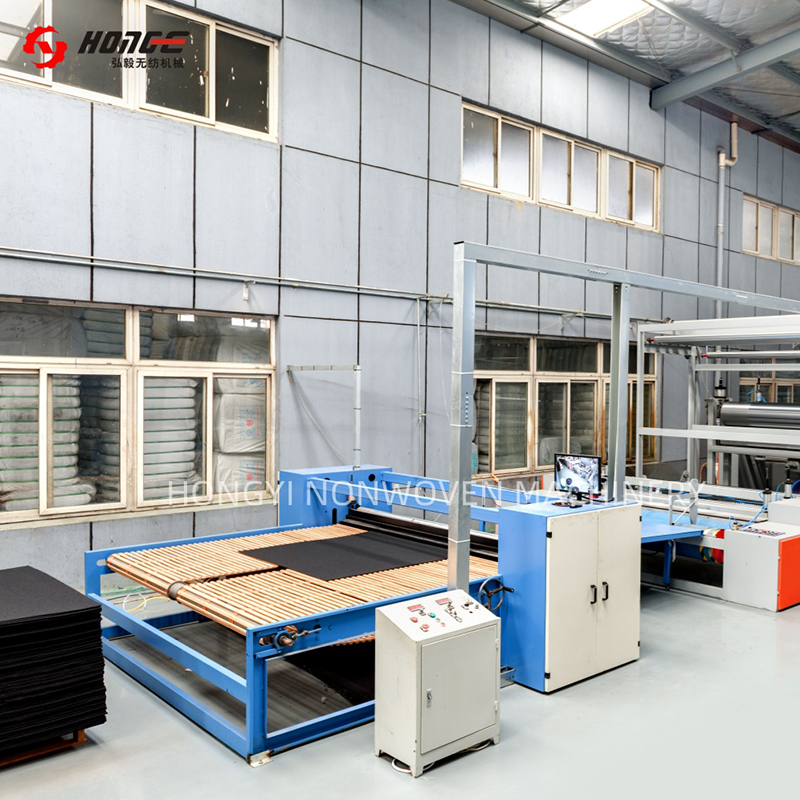 Leverantör av produktionslinje för termisk bunden vadd | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en kinesisk produktionslinje för termiskt bunden vadd och maskinleverantör och tillverkare. 60–5000... Visa produkt →
Där termobondade nonwovens används
Termobundna tyger förekommer i produkter som kräver snabb produktion, jämn tjocklek och inget kemiskt bindemedel.
| Segmentera | Typiska produkter | Varför termobonding passar |
|---|---|---|
| Hygien | Servetter, bindor, blöjinlägg | Mjuk hand, snabb linjehastighet, pärmfri |
| Medicinsk | Operationsrockar, ansiktsmasker | Ren process, ultraljudsmönster |
| Filtrering | Hyttluftfilter, flytande filtermedia | Mönsterbunden porositet och styrka |
| Möbler | Vadd, mellanlägg för madrasser, isoleringsfladdermöss | Genomluftsbindning bevarar loftet |
| Automotive | Inredning, mattunderlag, ljudisolering | Dimensionell stabilitet och återvinningsbarhet |
Vanliga frågor om Thermobonding
Är termobondning detsamma som värmebondning?
Ja. Termobonding är en form av värmebindning, och många leverantörer använder de två termerna omväxlande. Smältbindning är ett annat vanligt namn.
Vilka fibrer kan termobondas?
Vilken blandning som helst med en termoplastisk komponent kan limmas. Polyester, polypropen, polyeten och PLA är de vanligaste. Tvåkomponentfibrer gör processen lättare att kontrollera eftersom den lågsmältande manteln binder sig medan kärnan behåller banstrukturen.
Hur mycket bindemedelsfiber ska användas?
De flesta termobundna produkter använder 10 till 30 viktprocent bindemedelsfiber. Högre bindemedelshalt ökar styvheten och styrkan men minskar mjukheten och kan öka råvarukostnaderna.
Kan termobondning kombineras med andra bindningsmetoder?
Ja. Vissa linjer kombinerar nålstansning med en kalander, eller genomluftsbindning med infraröd förvärmning. Kombinationsprocesser gör det möjligt att skräddarsy draghållfasthet, kompressionsåtervinning och ytstruktur i ett och samma tyg.
Termobonding är inte ett enda recept; det är en justerbar verktygslåda. Rätt fiberblandning, temperatur, tryck och uppehållstid beror på din vävs ytvikt och slutproduktens mekaniska krav. Att förstå dessa variabler hjälper dig att utvärdera utrustningsspecifikationer och välja en linje som kommer att prestera i kommersiella hastigheter.


