

Ovävd konvertering är där en produktionslinjes arbete blir en kundfärdig produkt. En jumborulle av nålstansad filt eller termobunden vadd som lämnar huvudlinjen behöver fortfarande skäras till bredden, lindas till en specificerad densitet, skäras till hanterbara rullstorlekar och i många fall strykas eller värmehärdas för att stabilisera dess yta. Hur väl den konverteringen utförs avgör hur mycket av tyget som blir säljbara varor, hur konsekventa dessa varor är från rulle till rulle, och hur mycket som slutar som kantklippning eller kasserat skrot.
Vad är nonwoven-konvertering?
Ovävd konvertering refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Skillnaden är viktig eftersom konvertering är där dolda kvalitetsproblem blir synliga. En bana med ojämn ytvikt lindas inte jämnt. Dåligt kontrollerad spänning kan sträcka ett lätt tyg och ändra dess bredd innan skäraren gör ett snitt. Även fiberberedning har inflytande: när en stor kammarmixermaskin inte blandar fibrer konsekvent, densitetsvariationen går vidare till omvandlingsstationen. Det är därför erfarna fabrikschefer behandlar konverteringsprestanda som ett mått på hela linjen, inte bara efterbehandlingsutrustningen.
Konvertering gäller för de flesta tygfamiljer som används inom industrin: nålstansade, termobondade, airlaid, spunbond och meltblown. Hygienrullar behöver exakt breddkontroll. Rengöringsdukar behöver rena kanter och konsekvent rullfasthet. Geotextilier behöver toleranser som möjliggör tillförlitlig fältinstallation.
Den ovävda konverteringsprocessen steg för steg
Konvertering av en nonwoven-rulle följer en definierad sekvens, oavsett om linjen är uppbyggd kring skärning, omlindning eller skärning:
- Varva ner — Jumborullen är monterad på ett avrullningsställ med en broms eller drivning som håller spänningen konstant.
- Klyvning — Roterande knivar eller skärande knivar trimmar banan till målbredder.
- Spola tillbaka — slitna banor lindas på individuella kärnor med kontrollerad spänning och nyptryck.
- Tvärskärning eller plåtskärning —rullar skärs till korta stockar eller ark för specifika tillämpningar.
- Efterbehandling —Strykning, värmehärdning eller kantförsegling förbättrar ytans konsistens och formstabilitet.
- Besiktning och packning — Kanter, rulldensitet och dimensioner kontrolleras före inslagning och märkning.
Vaddens jämnhet som kommer in i ugnen eller nålningszonen avgör om den färdiga rullen har en jämn tjocklek över sin bredd. A nonwoven vibrerande matare är en av de första platserna som jämnhet sätts; om vadden varierar ser konverteringsstationen det som spänningsfluktuationer och ytdefekter.
Vanliga konverteringsmetoder
| Metod | Typisk utgång | Vanliga produkter |
|---|---|---|
| Rullslitsning | Färdiga rullar från 50 till 2 000 mm bredd | Hygien rolls, wipes, industrial roll goods |
| Plåtskärning | Staplade eller vikta ark | Torkar, face masks, interlining |
| Stansning | Formade komponenter | Kosmetiska bindor, medicinska förband |
| Termisk eller ultraljudsbindning | Förseglade kanter och laminerade sektioner | Skyddsöverdrag, filterfickor |
Konvertera utrustning som presterar
Pålitlig konverteringsutrustning definieras av tre funktioner: exakt spänningskontroll, ren skärning och repeterbar lindning. Spänningskontroll förhindrar sträckning av lätta banor och teleskopering av tunga filtar. Skärnoggrannheten avgör om en rulle faktiskt uppfyller sin märkta bredd. Lindningsdensiteten påverkar hur en rulle beter sig när en kund rullar av den i hög hastighet.
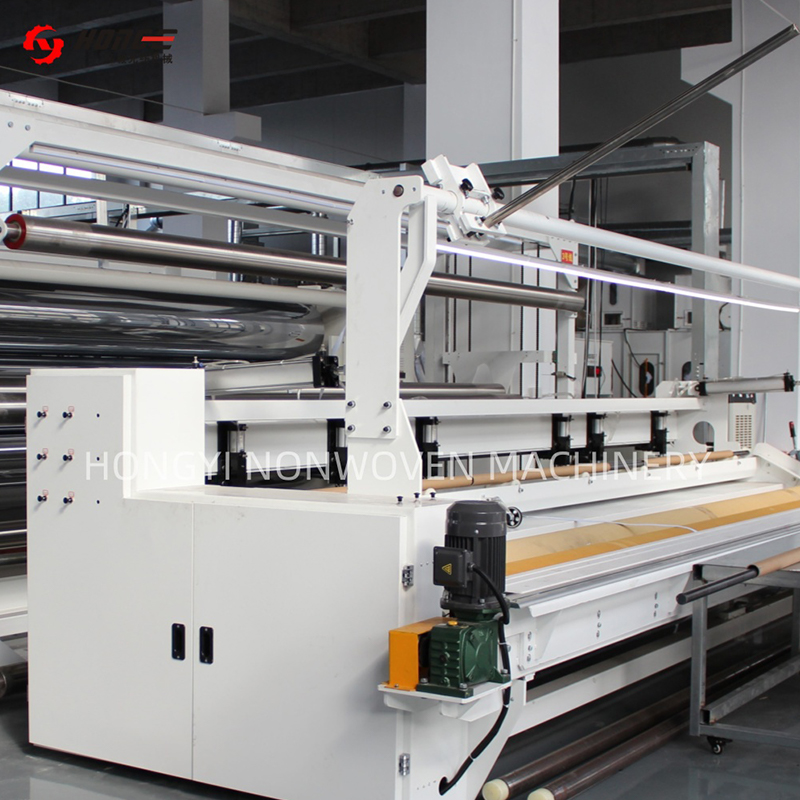
Vid skärningsstadiet, en HYFQ skärmaskin använder exakt bladpositionering mot en härdad rulle för att producera rena, raka kanter utan fibersmältning eller trasig kant. Detta är viktigast för produkter som rengöringsdukar och medicinska våtservetter, där en enstaka lös fiber i kanten utlöser ett kvalitetsavslag.
 Nonwoven Slitting Machine Supplier & Wholesale | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av icke-vävda skärmaskiner i Kina. Integrerad plattform, precision... Visa produkt →
Rullbyggnad är den andra halvan av ekvationen. A HYSJ upprullare och fräs hanterar spänningsprofilen över hela lindningsslaget så att varje färdig rulle har enhetlig fasthet från kärna till ytterskikt. När den inställda längden uppnåtts skär maskinen och överförs till en ny kärna utan att stoppa linjen, vilket direkt minskar rullbytesspillet.
 Leverantör för slits- och lindningsmaskiner för fibertyg | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en kinesisk leverantör och tillverkare av skär- och lindningsmaskiner för fibertyg. Bredd ≤10m,... Visa produkt →
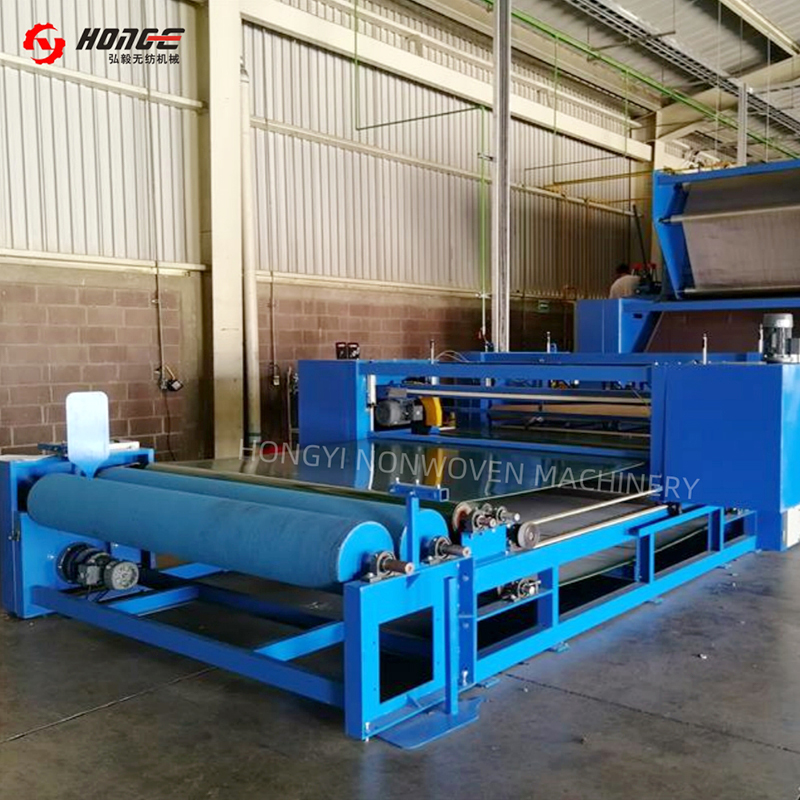
Termobunden vadd och nålstansad filt brukar ha nytta av ett avslutande pass. A HYTG strykmaskin för nonwoven tyg applicerar kontrollerad värme och yttryck för att jämna ut lösa fibrer och stabilisera tyget, så efterföljande slitsning ger en renare kant och den slutliga rullen förblir formstabil vid lagring.
 Nonwoven Fabric Strykmaskin Leverantör och tillverkare | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. är en leverantör och tillverkare av strykmaskiner för strykmaskiner i Kina. 2–3 rullar, bredd 2000–7... Visa produkt →
Intern konvertering kontra outsourcad konvertering
För en tillverkare som redan tillverkar nonwoven rullvaror beror beslutet att lägga till eller utöka intern konvertering vanligtvis till kontroll och marginaler. Att skicka en 3,2-meters jumborulle till en extern omvandlare lägger till frakt, hantering och ett andra marginallager, och det försenar de färdiga rullarna från att nå kunden.
Intern konvertering förkortar ledtiderna och tillåter beställningar med anpassad bredd som skulle vara oekonomiska att lägga ut på entreprenad. Det håller också kvalitetsproblem synliga: om en rulle vindar illa ser linjeoperatören den i samma skift och kan korrigera orsaken uppströms. Outsourcing förblir förnuftigt för försök, mycket låga volymer eller produkter som behöver specialiserade funktioner som bara används ibland.
- Ledtidskontroll —konvertera dagens produktion idag istället för att köa hos en tredje part.
- Avkastningsretention — fånga upp kanttrimning och startavfall för intern återanvändning där linjen tillåter.
- Anpassade beställningar — acceptera beställningar med detaljhandelsbredd från 50 mm och uppåt utan att förhandla om en omvandlares minimikrav.
- Kvalitetsfeedback —konverteringsdefekter pekar direkt på processparametrar uppströms.
Kvalitetskontroll och toleranser vid konvertering
Omvandlingskvalitet mäts i millimeter och gram. Breddtoleransen för hygien- och våtservetter är vanligtvis ±1 till ±2 mm. Industriella filtprodukter körs vanligtvis med ±3 mm. Rulldensitet uttrycks som ett målfasthetsområde, kontrollerat genom att mäta rullens vikt, diameter och kontakttryck. Kantens rakhet inspekteras visuellt; ett timglas eller en klockform indikerar ett spänningsproblem som bara kommer att förvärras när rullen växer.
Avfall vid konvertering är aldrig noll, men det är kontrollerbart. Diagrammet nedan visar var det avfallet vanligtvis förekommer på en välkörd linje:
Automatisering minskar den människoberoende andelen avfall. Automatiskt rullbyte, förinställd längdräkning och automatisk spänningsjustering minskar rullbytesförlusten som är den näst största bidragsgivaren. Skillnaden mellan ett 15-minuters manuellt rullbyte och ett 3-minuters automatiskt byte ger meningsfulla produktiva timmar över ett skift.
Vad du ska titta efter när du köper konverteringsutrustning
Inköp av konverteringsutrustning börjar med att matcha maskinen till produktmixen. En linje som kommer att köra mestadels våtservetter har andra krav än en som kör nålstansade geotextilrullar varje dag.
- Hastighetskompatibilitet — Konverteringslinjen bör hålla jämna steg med den långsammaste produktionslinjen som matar den.
- Breddområde — Kontrollera de minsta och maximala användbara bredderna, inte bara den maximala trimbredden.
- Rulldiameterkapacitet — bekräfta att avrullningsstället klarar de jumborullvikter du faktiskt producerar.
- Spänningskontroll — leta efter oberoende spänningszoner med snabb respons, eftersom lätta och tunga tyger beter sig olika.
- Automationsnivå — automatisk kärnladdning, skarvning och rullbyte minskar direkt den största arbetskostnaden på linjen.
- Energi och underhåll — Jämför motoreffektivitet, bladbytesintervall och tillgång till slitdelar.
Leverantörserfarenhet är viktigare vid konvertering än i andra linjesegment, eftersom konverteringsproblem vanligtvis diagnostiseras över gränsen mellan huvudlinjen och efterbehandlingsutrustningen. Changshu Hongyi Nonwoven Machinery är ett exempel på en leverantör med mer än 20 år inom nonwoven-maskiner och utrustning installerad i mer än 20 länder, inklusive Mexiko, Brasilien, Turkiet, Egypten, Bangladesh och Vietnam. Den bredden hjälper när en linje måste trimmas för olika råmaterial, klimat och operatörsnivåer.
Innan du förbinder dig, granska leverantörens senaste branschnyheter och fallreferenser för att bekräfta att de aktivt bygger och stödjer linjer i din produktsektor, snarare än att sälja enstaka prototyper.
Vanliga frågor om nonwoven-konvertering
Är nonwoven-konvertering detsamma som nonwoven-tillverkning?
Nej. Tillverkning producerar själva tyget genom banbildning och bindning; konvertera förvandlar den tillverkade rullen till dimensionerade, lindade, skurna eller färdiga produkter. Tillverkning avgör tygets egenskaper, medan konvertering avgör produktformat och användbarhet.
Vilka breddtoleranser är realistiska för slitsade nonwoven-rullar?
För hygien- och våtservetter är ±1 till ±2 mm breddtolerans typisk. För tyngre industrifiltar och geotextilier är ±3 mm vanligare. Toleransen beror på tygets vikt, kantkvalitet och stabilitet vid avrullningsspänning.
Kan en konverteringslinje hantera olika typer av nonwoven?
Ja, inom gränserna. En skärlinje kan vanligtvis bearbeta nålstansade, termiskt bundna och luftlagda tyger när bladtyp, spänningsinställningar och lindningsparametrar är justerbara. Mycket lätta smältblåsta banor och tunga styva filtar kan kräva olika knivsystem eller rullningsytor.
Vad är den största dolda kostnaden vid konvertering?
Avbrottstid för rullbyte och avvisade rullningar vid uppstart är de två mest underskattade kostnaderna. Båda reduceras direkt av automatiskt rullbyte och repeterbar spänningskontroll, vilket är anledningen till att dessa funktioner betalar sig snabbt på linjer med frekventa produktbyten.


